
Integrazione della stampa digitale nell'edilizia tradizionale
Da alcuni anni si assiste qua e là alla crescente diffusione di progetti individuali legati alla stampa di componenti per il nostro hobby. Infatti, l’idea stessa di realizzare piccoli accessori o dettagli specifici per un modello RC, ad esempio, appare allettante, dato che i file di stampa sono sempre più accessibili in rete (grazie Marc...).
Essendo un principiante assoluto in questo settore, sebbene abbia una lunga esperienza nella costruzione di modelli in materiali compositi e in legno, mi è venuta l’idea, nell’ambito di un progetto di costruzione tradizionale in corso, di «innestare», per così dire, dei pezzi stampati di dimensioni superiori a quelle che avevo visto fino a quel momento
in questo campo, senza che ciò avesse alcuna rilevanza strutturale sul modello. I vantaggi consistono nell’ottenere parti più resistenti a eventuali maneggi impropri (alcune sono più vulnerabili di altre...) e anche stampati in negativo per garantirne direttamente l’incastro senza necessità di regolazione nella struttura dell’aereo, il che è molto pratico.
Sebbene sia ovviamente necessario disporre di una stampante e di competenze riconosciute nel campo del disegno con software come il B à BA, resta comunque ancora un po’ di strada da percorrere, il che si concretizza nelle seguenti domande:
– Data la vasta gamma di filamenti disponibili sul mercato, come assicurarsi che
dell'adeguatezza delle loro proprietà alle nostre esigenze? Come effettuare una selezione pratica tra la moltitudine di prodotti disponibili?
- Come comprendere almeno le loro proprietà meccaniche basandosi su una scheda tecnica?
- Come garantire, a seconda del materiale scelto, che la massa finale dei pezzi stampati rimanga accettabile per il «modellismo»?
- È obbligatoria la nervatura interna?
- È affidabile, non si scioglie al sole, ecc.?
Sebbene nelle nostre regioni si trovino numerosi FabLab/self-service (orribili anglicismi...) e amici ben attrezzati e disponibili, in grado di digitalizzare e stampare, ben pochi sembrano ad oggi soddisfare le esigenze specifiche dei modellisti. Aggiungerei, e spero a torto, che esistano ancora pochi riscontri pratici accessibili ai non specialisti su questo argomento, come lo sono proprio io
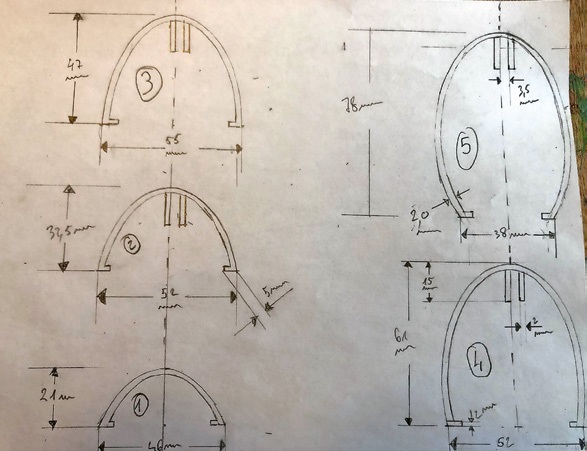
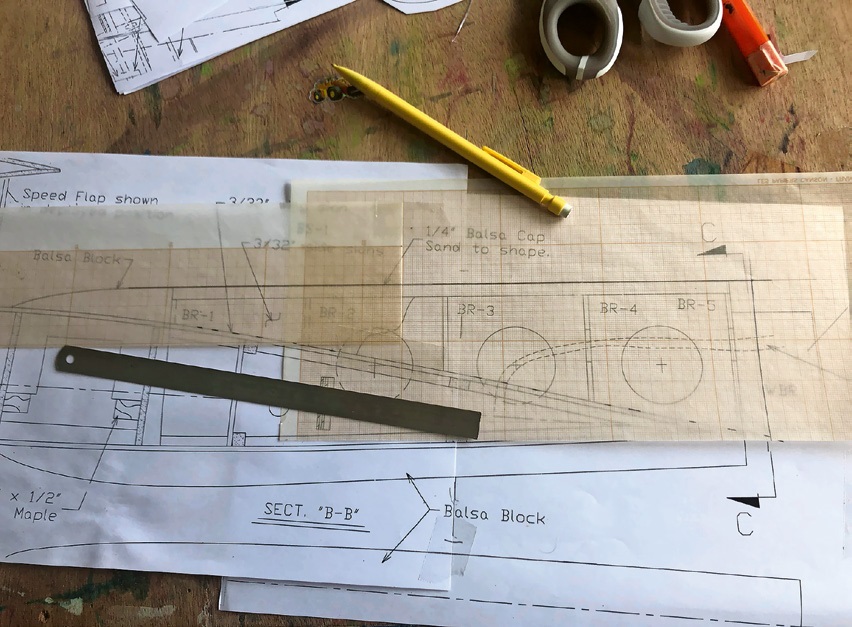
Sono quindi partito dal seguente caso pratico, ovvero la stampa delle carenature dell’estradosso e dell’intradosso delle travi della fusoliera per un De Havilland Vampire in scala 1:5. Queste carenature misurano circa 40 cm di
Nome del prodotto: 3DJAKE niceBIO
Versione: 1.1
Data: 18/02/2022
Dimensioni
| Dimensioni | Tolleranza Ø | Rotondità |
|---|---|---|
| 1,75 mm | ± 0,05 mm | ≥ 95% |
| 2,85 mm | ± 0,10 mm | ≥ 95% |
Proprietà fisiche
| Descrizione | Valore tipico | Metodo di prova |
|---|---|---|
| Peso specifico | 1,33 g/cm³ | ISO 1183 |
| MFR 210 °C/2,16 kg | 7 g/10 min | ISO 1133 |
| Resistenza alla trazione | 55 MPa | ISO 527 |
| Sforzo di rottura | 2% | ISO 527 |
| Modulo di flessione | 5100 MPa | ISO 527 |
| Resistenza all'urto | 43 kJ/m² | ISO 179-1/1eA |
| Ritiro | 0,4 % | ISO 294-4 |
Proprietà termiche
| Descrizione | Valore tipico | Metodo di prova |
|---|---|---|
| Temperatura di stampa | 200 – 230 °C | - |
| Temperatura di fusione | 190 °C ± 10 °C | ISO 3146-C |
| VICAT A | 146 °C | ISO 306 |
| HDT / B | 54 °C | ISO 75 |
Confezione:
Tutte le bobine sono sigillate e imballate con gel di silice per evitare l'umidità.
Informazioni aggiuntive:
Grazie alla sua bassa tendenza alla deformazione, 3DJAKE niceBIO può essere stampato anche senza piano riscaldato.
Se si dispone di un piano riscaldato, la temperatura consigliata è di ± 0-60 °C.
niceBIO può essere utilizzato su tutte le comuni stampanti 3D desktop con tecnologia FDM o FFF.
Conservazione: In un luogo fresco e asciutto (15-25 °C) e al riparo dai raggi UV. Ciò ne prolunga significativamente la durata di conservazione.
Sito web: www.3djake.com
E-mail: office@3djake.com
Tel.: +43 800 100 350 15
Niceshops GmbH
Saaz 99, Paldau
Austria
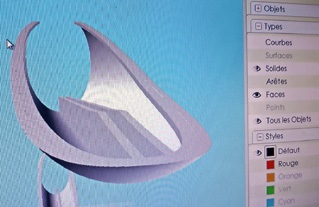
La digitalizzazione che vi offre un’anteprima delle caratteristiche che ne derivano.
lungo e alto 10 cm. L'obiettivo in questo caso è sostituire i modelli previsti dai progetti, realizzati in balsa da 20 mm montati su travi, ricoperti da balsa da 10 mm, debitamente modellati con la levigatrice, il tutto rinforzato con tessuto di vetro da 49 g/m² e resina epossidica. Quale sarebbe stato il risultato?
La fase successiva dopo il disegno è stata quella di selezionare il materiale. Mi sono quindi rivolto al FabLab materialize.ch (che si definisce piuttosto come fornitore di servizi...), la cui particolarità è quella di essere diretto da un modellista che, a sua volta, costruisce quasi interamente i propri modelli (cosa che sta diventando rara...), il che lo rende perfettamente in grado di valutare con precisione e senza indugio le esigenze. Grazie alla sua esperienza pratica e a numerosi scambi, è stato così possibile determinare il materiale di stampa
La scheda prodotto selezionata.
di cui di seguito sono riportate le caratteristiche. Come potrete certamente constatare, senza uno specialista in grado di interpretare le vostre esigenze, questa scheda tecnica non è, a dir poco, molto facile da interpretare ai fini della realizzazione finale di un modello RC di dimensioni considerevoli.
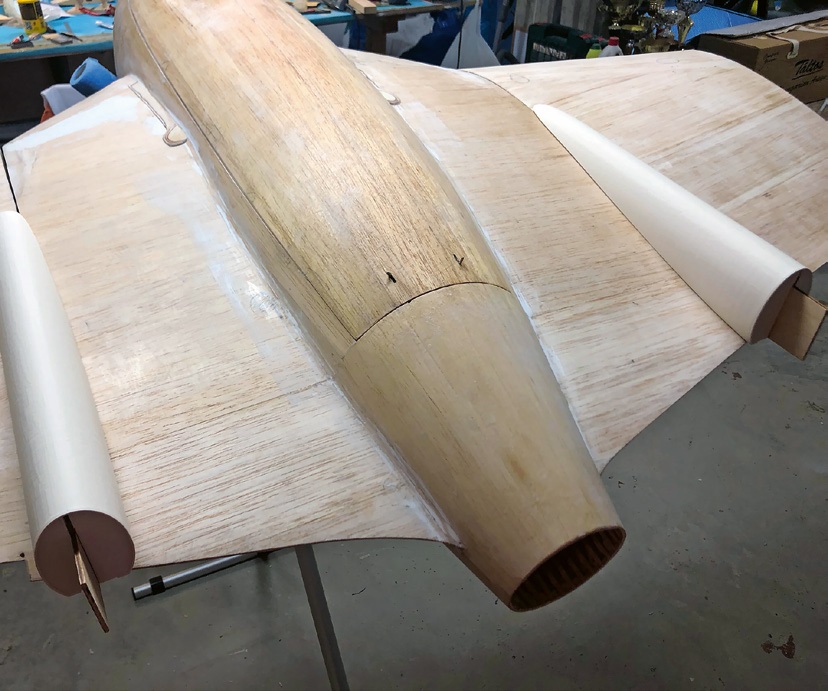
Dopo aver fornito il disegno corrispondente, compaiono i primi schemi digitalizzati. Questi evidenziano che, a parità di spessore del sandwich balsa/fibra previsto inizialmente, la massa calcolata risulta superiore del 40% rispetto al preventivo iniziale. Lo spessore è stato quindi ridotto da 20 a 15/10 per ottenere una riduzione di peso di circa il 25%, cosa che mi sembra accettabile in considerazione dei vantaggi attesi. Quattro carenature superiori e inferiori sono state così integrate in questo modello con la massima precisione, il che è motivo di grande soddisfazione.
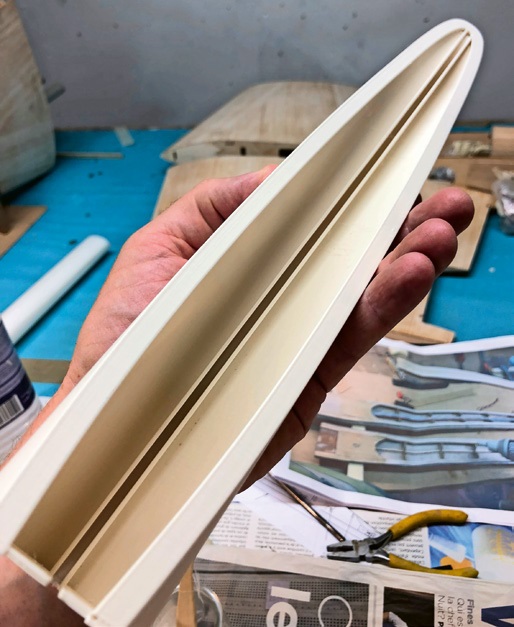
La risoluzione ottenuta è stata di 0,1 mm. Non dimentichiamo tuttavia che è necessaria una levigatura accurata con carta abrasiva a secco grana 120 e 180 per eliminare le linee di stampa, seguita da una finitura con carta grana 240 e 320 a umido. Anche il taglio con il disco sottile Dremel richiede alcune precauzioni affinché, a differenza di una lastra di burro fresco o dell’ABS della nostra giovinezza, il materiale venga tagliato piuttosto che sciogliersi durante l’operazione.
In conclusione: se questa breve riflessione sull’esperienza pratica si rivolge ai modellisti curiosi e desiderosi di migliorare i propri modelli combinando le tecniche del momento, mi rendo conto anche dell’immenso campo che resta da esplorare non solo per stampare pezzi sempre più funzionali in base alle esigenze, ma anche per razionalizzare tutte queste molteplici scelte che ci si presenteranno in futuro. Come è avvenuto con le prime costruzioni esclusivamente in materiale composito già circa quarant’anni fa, incoraggio quindi i modellisti interessati a condividere le loro esperienze a beneficio della nostra comunità, che ha tutto da guadagnarci...
Ringrazio Anthony H. per la sua competenza e i suoi saggi consigli: materialize.ch


52. COPPA DELLE ALPI 2026
 Emil Giezendanner

CAPISCI COSA INTENDO? 125 ANNI DELL’AERO CLUB SVIZZERO
Emil Giezendanner
CORSAIR F4U – UN WARBIRD DALL’ASPETTO SUCCESSO
 Jürgen Rosenberger, Jürgen Prinz

Novità da HEBU

APPROFONDIMENTI SULLA STORIA DELL’AVIAZIONE ACQUATICA

GIORNATA DI PROVA PRESSO L'MFV WETTINGEN
Urs Keller
VOLO LIBERO IN PIENA ESTATE
Urs Muntwyler
LA STORIA DEL PC-21
Emil Giezendanner
COUPE DES ALPES – OSSERVARE E IMPARARE
Rodito Nussbaumer
GEMELLAGGIO
Wolfgang Voeller
ORGOGLIO E BUONE IDEE
 Markus Nussbaumer

EURO CONTEST GLIDER ACRO TOUR AUSTRIA 2026

DALLA GIOVENTÙ PER LA GIOVENTÙ
Lorena Betschen
TEAM MANAGER «THIS» BOSSHARD
Rodito Nussbaumer
ATOM, IL NUOVO AEREO A DOPPIO PIANO DELLA CPLR
 Matthias Bosshard

34° CAMPIONATO ALPINO DI MODELLISMO AEREO DI HAHNENMOOS
Res Dauwalder
FESTIVAL ESTIVO 2026 PRESSO LA MG USTER
Martin Wunderli
CAMPIONATI EUROPEI F3A A ST-MACAIRE, FRANCIA
Matthias Bosshard
BENVENUTO, NUOVO MEMBRO!
Andrea Bolliger
Novità su Leomotion.com

PICCOLI VELISTI CHE PRENDONO ESEMPIO DAGLI ALTRE
Res Dauwalder
HORIZON HOBBY/LEMACO NEWS:MICRO OV-10 BRONCO 645 MM VON E-FLITE

RICORDI
Wolfgang Völler
REGIONE NOS – UN CENTRO DI ECCELLENZA PER IL VOLO ELETTRICO
Emil Giezendanner
NOTIZIE DA HEBU
 Julia Bucher

DA 0 A 100
Markus Nussbaumer
70 ANNI DEL GRUPPO DI AEROMODELLISMO DI NIDWALDEN
Martin Barmettler
SWISS FREESTYLE CHALLENGE, DA 0 A 100 IN 9 MESI!
 René Koblet