
Spinner realizzati con processo di termoformatura per modelli elettrici
Gli spinner con fori già predisposti per eliche a due pale sono disponibili praticamente in tutte le forme, colori, materiali e dimensioni. Se però si desidera uno spinner con un diametro di 69 mm per un'elica a tre pale, che sia inoltre leggero e più economico di un modellino di aereo cinese RTF completo di sistema RC, la ricerca può diventare infinita.
Che fortuna: condizioni ottimali e grande motivazione per la costruzione fai-da-te! Mentre nei motori a combustione interna il copricompressore deve soddisfare requisiti piuttosto elevati (elevata resistenza alle temperature e alle vibrazioni, resistenza al carburante, compatibilità con l’avviamento elettrico), nei motori elettrici ha solo una funzione estetica e aerodinamica: rivestire il mozzo dell’elica. Condizioni ideali, quindi, per un pezzo imbutito, a condizione che sia ben bilanciato, ruoti in modo perfettamente circolare e presenti una stabilità intrinseca sufficiente. Vorrei qui menzionare ancora una volta brevemente i vantaggi del processo di imbutitura rispetto al processo di stampaggio della resina (GFK, CFK):
- Il pezzo stampato viene realizzato direttamente sopra lo stampo originale.
- Non sono previsti tempi di essiccazione.
Il principio costruttivo di Aeronaut, in cui il cappuccio dello spinner viene fissato tramite una vite centrale, si presta molto bene a questo scopo. In questo modo c’è spazio sufficiente tutt’intorno per gli incavi delle pale dell’elica e si può attingere all’intera gamma Aeronaut di giunti per eliche (e, nel caso delle eliche ripiegabili, anche ai segmenti centrali in alluminio).
Non intendo soffermarmi qui sul procedimento di termoformatura con l’ausilio del forno e dell’aspirapolvere, né sull’attrezzatura necessaria a tal fine. Una pubblicazione a me nota sull’argomento è disponibile sulla rivista «Bauen und Fliegen»1. Tuttavia, su Internet si trovano anche istruzioni per la costruzione di un dispositivo di termoformatura2.
Per costruire da soli uno spinner è necessario disporre di un modello grezzo perfettamente assialsimmetrico. Occorre quindi un tornio da legno o un buon amico che ne possieda uno (grazie, Hugo Berger!).
Il modello, ricavato al tornio da due scarti di MDF (pannello di fibra di legno a media densità) incollati insieme e acquistati in un negozio di bricolage, presenta un piccolo foro nella parte anteriore. Questo serve da un lato per il centraggio durante la lavorazione del pezzo e, dall’altro, definisce con precisione anche la posizione della vite di fissaggio centrale. Il pezzo viene fissato nel mandrino a tre ganasce tramite un perno metallico avvitato sul retro.
Importante: per motivi tecnici di produzione, la matrice deve essere più lunga di circa 2 mm rispetto alla lunghezza dello spinner finito. Inoltre, la matrice deve essere più piccola dello spessore del materiale del pezzo imbutito finito!
1 rivista «Bauen und Fliegen» n. 3/2010 (Editore VTH)
2 www.keiro.ch «Realizzare da soli pezzi termoformati» oppure www.ch-forrer.ch/Modellflug/Bauplaene/Uebersicht.htm «Attrezzature per la termoformatura sottovuoto»
Lo stampo, pretrattato con acrilico e levigato con cura, viene ora ricoperto di cera distaccante, in modo che in seguito il pezzo possa essere facilmente separato dallo stampo. La cera distaccante (SCS-Trennwachs-liquid di swiss-composite) è la stessa utilizzata dagli «Harzis»: è sufficientemente resistente alle temperature che si raggiungono per brevi periodi durante l’imbutitura dell’ABS.
La difficoltà maggiore nell’imbutitura consiste nel trovare la giusta temperatura del forno.
- Temperatura troppo bassa: la lastra di ABS non si ammorbidisce.
- Temperatura corretta: la pellicola inizia lentamente a incurvarsi. Quando l’incurvatura raggiunge i 2–3 cm, è possibile avviare il processo di termoformatura. La superficie del pezzo rimane opaca.
- Temperatura troppo alta: all’apertura del forno fuoriesce del fumo e dal soggiorno si sente la moglie gridare: «Ma cos’è questa puzza?» La superficie del pezzo appare lucida e untuosa e presenta molte piccole imperfezioni.
Per il mio cappuccio (ABS, 2 mm), una temperatura impostata a 180 °C si è rivelata perfetta. Mi sembra inoltre opportuno sottolineare che ho posizionato il modello originale al centro dello stampo di termoformatura, in modo che la distribuzione del materiale fosse uniforme e non si creasse alcuno squilibrio.
Per il mio spinner da 69 mm ho utilizzato i seguenti materiali:
- Cappuccio dello spinner: lastra di ABS bianca, spessore 2 mm (Graupner 50 × 30 cm, ½ lastra)
- Piastra posteriore: lastra di schiuma rigida in PVC bianca (Forex), spessore 6 mm (ritaglio acquistato in un negozio di bricolage)
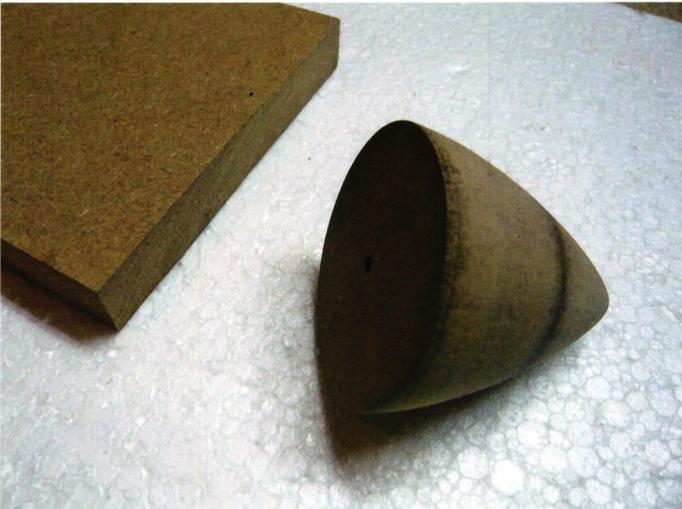
Le immagini in alto, da 3a a 3d, mostrano la lavorazione del cappuccio del filatoio, a partire da un segno di riferimento a circa 4 mm di altezza (pennarello indelebile, appoggiato sul tavolo – mentre si ruota lentamente il cappuccio del filatoio). Questo lavoro deve essere eseguito con precisione, altrimenti in seguito l’ogiva «oscillerà»!
Un disegno in pianta aiuta a segnare le posizioni dei fori sul cappuccio forato. Con l’aiuto della dima di ritaglio in cartoncino (figura 4) si riescono a realizzare abbastanza bene tre fori di dimensioni uguali per l’elica.
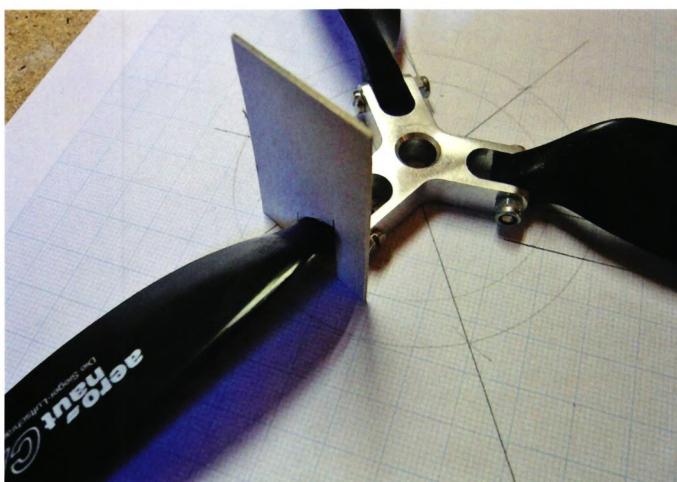
La piastra di base in Forex viene realizzata al tornio. È importante lasciare una griglia di riferimento di 2 mm sul perimetro esterno, affinché il cappuccio risulti perfettamente centrato durante il successivo serraggio.
Lo spessore del materiale sul perimetro del cappuccio si è ridotto da 2 mm a 1,5 mm durante il processo di imbutitura, ovvero del 25%: una misura che sarebbe stato utile conoscere durante la realizzazione dello stampo originale...
Dopo aver cercato invano una vite a testa bombata M2,5 sufficientemente lunga, ho realizzato la vite centrale utilizzando due viti a testa svasata M2,5 e
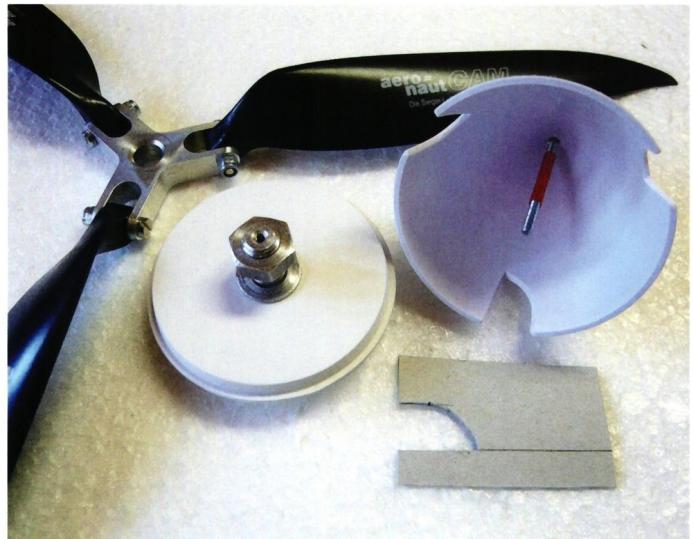
Realizzato in fai da te con un pezzo di guaina esterna di cavo Bowden. Il genio della soluzione: è fissato in modo imperdibile al cappuccio dello spinner!
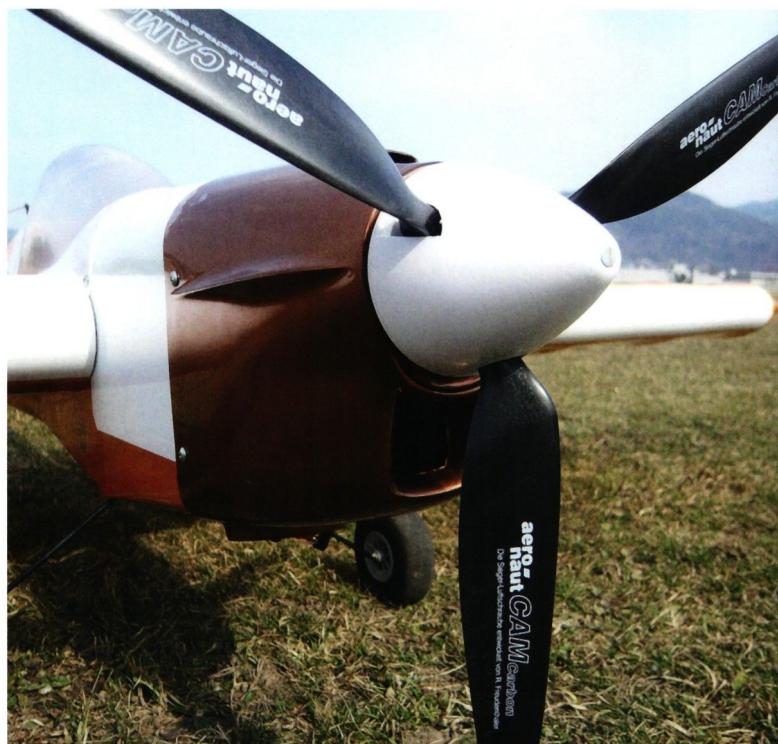
La figura 6 mostra lo spinner autocostruito nel suo luogo di impiego. La concentricità è risultata perfetta fin da subito e il funzionamento privo di vibrazioni a 370 W e 6900 giri/min mi conferma che
la struttura – almeno in queste dimensioni – sia sufficientemente stabile.
Naturalmente, con uno spinner del genere non si fa gran scalpore all’aerodromo, ma è comunque una bella sensazione quando, in volo, un componente costruito con le proprie mani ha la meglio!
Ruedi Schmid, MG Thun


52. COPPA DELLE ALPI 2026
 Emil Giezendanner

CAPISCI COSA INTENDO? 125 ANNI DELL’AERO CLUB SVIZZERO
Emil Giezendanner
CORSAIR F4U – UN WARBIRD DALL’ASPETTO SUCCESSO
 Jürgen Rosenberger, Jürgen Prinz

Novità da HEBU

ATOM, IL NUOVO AEREO A DOPPIO PIANO DELLA CPLR
 Matthias Bosshard

LA STORIA DEL PC-21
Emil Giezendanner
ORGOGLIO E BUONE IDEE
 Markus Nussbaumer

EURO CONTEST GLIDER ACRO TOUR AUSTRIA 2026

APPROFONDIMENTI SULLA STORIA DELL’AVIAZIONE ACQUATICA

FESTIVAL ESTIVO 2026 PRESSO LA MG USTER
Martin Wunderli
GIORNATA DI PROVA PRESSO L'MFV WETTINGEN
Urs Keller
VOLO LIBERO IN PIENA ESTATE
Urs Muntwyler
COUPE DES ALPES – OSSERVARE E IMPARARE
Rodito Nussbaumer
GEMELLAGGIO
Wolfgang Voeller
DALLA GIOVENTÙ PER LA GIOVENTÙ
Lorena Betschen
TEAM MANAGER «THIS» BOSSHARD
Rodito Nussbaumer
34° CAMPIONATO ALPINO DI MODELLISMO AEREO DI HAHNENMOOS
Res Dauwalder
CAMPIONATI EUROPEI F3A A ST-MACAIRE, FRANCIA
Matthias Bosshard
BENVENUTO, NUOVO MEMBRO!
Andrea Bolliger
Novità su Leomotion.com

PICCOLI VELISTI CHE PRENDONO ESEMPIO DAGLI ALTRE
Res Dauwalder
HORIZON HOBBY/LEMACO NEWS:MICRO OV-10 BRONCO 645 MM VON E-FLITE

RICORDI
Wolfgang Völler
REGIONE NOS – UN CENTRO DI ECCELLENZA PER IL VOLO ELETTRICO
Emil Giezendanner
NOTIZIE DA HEBU
 Julia Bucher

DA 0 A 100
Markus Nussbaumer
70 ANNI DEL GRUPPO DI AEROMODELLISMO DI NIDWALDEN
Martin Barmettler
SWISS FREESTYLE CHALLENGE, DA 0 A 100 IN 9 MESI!
 René Koblet