
Fusoliera con struttura a guscio positivo
Avendo già realizzato diverse ali con la tecnica della costruzione a guscio, mi è sembrato logico applicare questo principio anche alle fusoliere. Sul mercato sono disponibili modelli realizzati interamente con la tecnica della costruzione a guscio, ma appartengono senza eccezioni alla fascia di prezzo più alta. Costruire da soli un modello a guscio può quindi alleggerire notevolmente il budget dedicato al modellismo, senza contare che la progettazione e la costruzione di un modello fai-da-te sono sempre un’attività interessante e fonte di preziose esperienze.
Mentre per le ali è possibile ricavare uno stampo negativo nel modo tradizionale, utilizzando schiuma di polistirolo, dima di taglio e filo riscaldante, ciò non è possibile per le fusoliere a causa delle curvature sferiche del loro profilo. Lo sforzo richiesto per la realizzazione di uno stampo negativo per la fusoliera è quindi notevole e vale la pena solo se si devono produrre grandi quantità di fusoliere, come avviene nel caso dei produttori commerciali. Nel mio caso, il numero di pezzi raramente supera l’unità; era quindi ovvio provare a realizzare uno stampo positivo, molto più semplice da realizzare.
Dato che non ero così sicuro che l’impresa sarebbe andata a buon fine come avevo immaginato, ho testato l’idea prima su un modello relativamente piccolo, in modo da limitare la perdita di materiale e la quantità di scarti in caso di insuccesso. Di seguito sono descritti i passaggi più importanti
fasi della costruzione di questo modello, in particolare della fusoliera, sono quindi descritte di seguito.
Il progetto prevedeva un piccolo modello elettrico da acrobazia con un'apertura alare o lunghezza di 1,2 m e un peso previsto di 1,1 kg. Si è rinunciato al carrello di atterraggio, poiché con questo tipo di modelli il lancio a mano è possibile senza problemi e in questo modo si riesce a risparmiare ancora un po' di peso. Sulla base di una stima di tutti i momenti di peso, la batteria avrebbe dovuto trovarsi all'incirca nel baricentro calcolato, pur prevedendo un ampio margine di spostamento della batteria per la regolazione del baricentro. Come profilo alare ho utilizzato anche questa volta l’S 8035, con uno spessore del 14% all’interno e del 12% all’esterno. Nei modelli con apertura alare maggiore si è rivelato un po’ troppo docile e di conseguenza
di conseguenza troppo lento nelle figure acrobatiche; nei modelli di piccole dimensioni, tuttavia, ha dato ottimi risultati.
Si presuppone che sia già stata realizzata una pianta in scala 1:1 dell’intero modello, dalla quale sia possibile ricavare almeno il profilo della fusoliera, alcune sezioni trasversali e la posizione delle ordinate, delle ali e delle superfici di controllo.
Forma: come materiale si utilizza il polistirolo espanso o un’altra schiuma rigida tagliabile con il filo caldo. Questo materiale (a differenza del polistirolo) resiste alla pressione atmosferica durante la pressatura sottovuoto senza deformarsi. Con il filo caldo e, dove necessario, con l’ausilio di sagome di cartone, si procedono ora a
singoli pezzi in schiuma rigida di spessore adeguato, in modo approssimativo e con un leggero margine di sovrametallo, ovvero un pezzo per ciascuna metà dello stampo. Nel mio caso ho optato per tre di questi: parte anteriore della fusoliera (escluso il cofano), tubo della fusoliera e pinna di controllo laterale. Successivamente, i pezzi dello stampo relativi a ciascuna metà vengono uniti con pochi punti di colla; in seguito dovranno poter essere separati nuovamente senza danneggiare lo stampo. Con l’ausilio di alcune sagome della sezione trasversale della fusoliera, i 3 pezzi vengono ora ritagliati (in modo approssimativo) o levigati (figura 1) nella forma definitiva e successivamente incollati insieme. A tal fine utilizzo la colla bianca, che tuttavia richiede tempi di asciugatura piuttosto lunghi sulla schiuma. I punti di giunzione e le eventuali «imperfezioni» possono poi
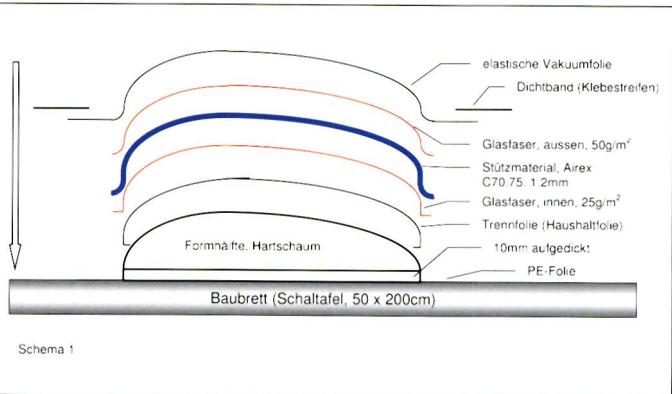
devono ancora essere stuccate con stucco leggero e levigate definitivamente. Successivamente, le due metà dello stampo devono essere nuovamente separate con un coltello affilato (figura 2). Sul piano di separazione, entrambe le metà vengono ora rinforzate con 10 mm dello stesso schiuma rigida (vedi schema 1). Ciò è necessario affinché le due metà dello scafo abbiano in seguito una forma precisa lungo il piano di separazione. Grazie alla lavorazione semplice e rapida della schiuma rigida, uno stampo di questo tipo viene realizzato in pochissimo tempo! È preferibile realizzare le dima della sezione trasversale della fusoliera sopra menzionate nei punti della fusoliera in cui in seguito dovranno essere inseriti i longheroni nella fusoliera finita; in questo modo, tali dima potranno essere utilizzate in seguito anche per la produzione di longheroni perfettamente adatti.
Scocche: per il ritaglio dei componenti del sandwich della scocca, costituito da fibra di vetro-materiale di supporto-fibra di vetro, vale la pena realizzare una dima in argilla
(figura 3). Le misure possono essere prese direttamente su una metà dello stampo con un metro a nastro; a tal fine è utile tracciare una linea di riferimento sulle metà dello stampo e successivamente anche sui pezzi di fibra di vetro e di materiale di supporto. Nel caso in esame, si trattava della linea asse dell’elica-HLW.
La struttura del guscio è illustrata nello schema 1: per prima cosa, quindi, la metà dello stampo viene avvolta con una pellicola distaccante (figura 4). A questo scopo si è dimostrata efficace la pellicola trasparente da cucina, sottile, incolore e autodistaccante. Non è possibile evitare del tutto la formazione di pieghe, ma ciò non ha importanza, poiché si trovano sul lato interno della calotta. I tentativi con il nastro isolante e la pellicola distaccante in PVA mi hanno convinto meno. Successivamente, lo strato interno in fibra di vetro viene posizionato sulla metà dello stampo e impregnato con parsimonia di resina [1] [2] utilizzando il rullo di schiuma. Quindi viene applicato il tessuto di supporto, su
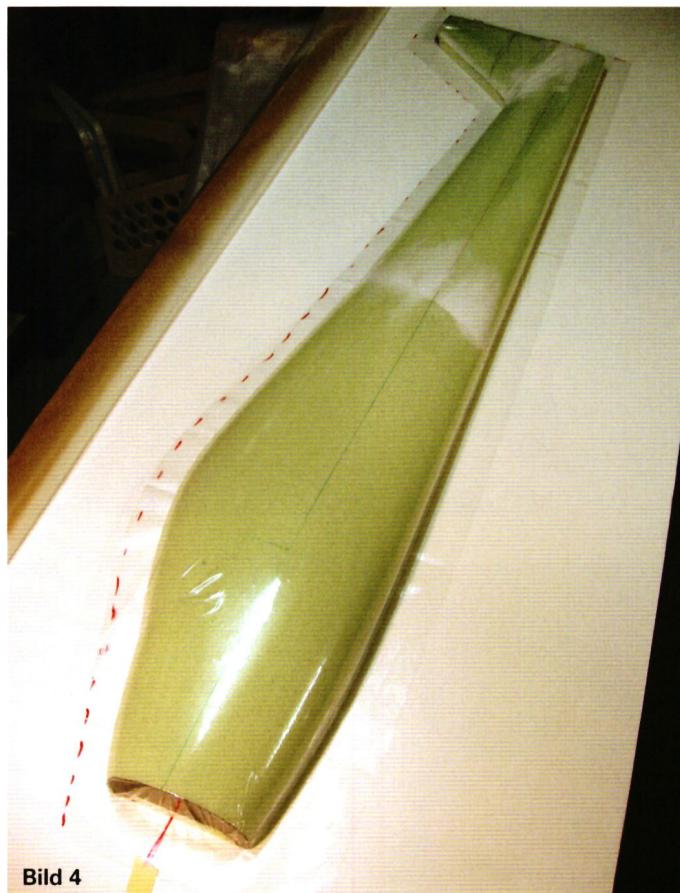
su cui era già stato applicato lo strato esterno in fibra di vetro, anch’esso impregnato con parsimonia, e fissato con 2 piccoli chiodi trattati con cera distaccante per impedirne lo scivolamento
. Infine, la pellicola per vuoto altamente elastica (ed è proprio questo il punto forte!) e autodistaccante, alla quale è già stato collegato il raccordo del tubo per il vuoto, viene tesa sopra e fissata tutt’intorno con nastro adesivo marrone da imballaggio, nel modo più a tenuta di vuoto possibile, cioè senza pieghe, sul pannello di lavoro (figura 5). Ora si procede a
1) Resina epossidica + indurente L, tempo di gocciolamento di 40 min.
2) Tutti i materiali sono disponibili presso Suter Kunststoffe AG, Jegenstorf.
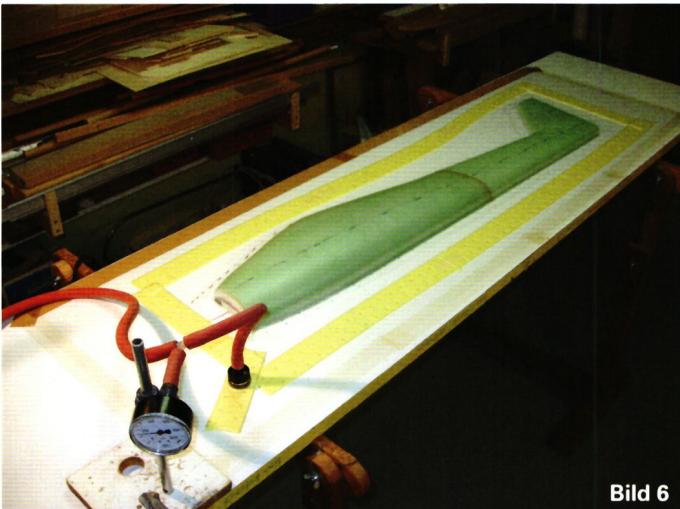
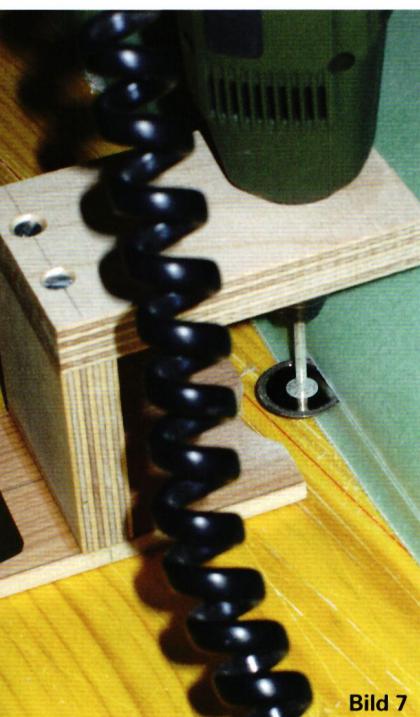
Una volta evacuato tutto, la pellicola sottovuoto avvolge il pezzo in modo pulito e senza pieghe (figura 6). Strisce di tessuto non tessuto o simili (in giallo nella figura) facilitano l’aspirazione dell’aria. Per accelerare leggermente l’indurimento, riscaldo il tutto con una «coperta termica» appoggiata sopra (uno scaldapiatti aperto). Dopo l’indurimento, è possibile rimuovere le pellicole sottovuoto e di separazione e rifilare i bordi. A questo punto è importante tagliare la parte in eccesso sulle due metà dello stampo seguendo con estrema precisione il contorno della futura fusoliera. A tal fine utilizzo un dispositivo di fissaggio per un Dremel con dischi da taglio (figura 7). A questo scopo, gli stampi vengono nuovamente posizionati sopra lo stampo e ora è possibile tagliare con precisione tutt’intorno i
10 mm di cui è stato ispessito lo stampo. La pesatura, ormai d’obbligo, ha dato un risultato di poco meno di 50 g per ciascuna metà della scocca (figura 8).
Dopo aver leggermente levigato i punti all’interno dei gusci dove in seguito saranno previsti elementi di montaggio (ordini, ecc.) , una metà della scocca (per evitare deformazioni) viene fissata provvisoriamente sul tavolo di lavoro e incollata all’altra metà con resina e microballoon.
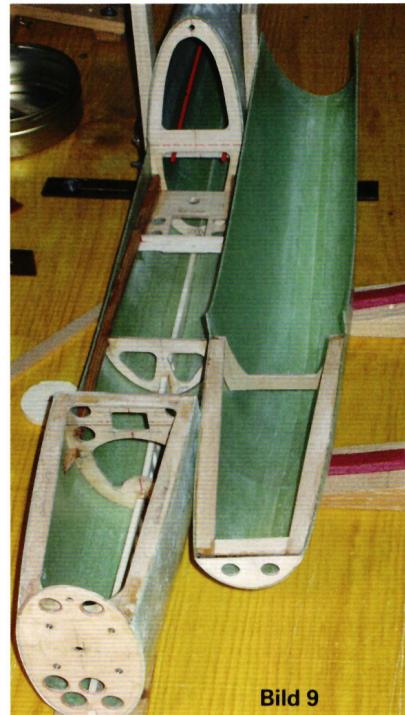
Successivamente, la giuntura viene levigata, rinforzata con una stretta striscia di vetro (50 g/m²) (per il momento solo all’esterno), i cui bordi vengono leggermente stuccati e levigati (con cautela, per non levigare la sottile fibra di vetro!) e l’intero guscio della fusoliera viene verniciato con un primer riempitivo e levigato a umido. Il risultato è una superficie di tutto rispetto, anche se non può competere del tutto con la lucentezza delle parti dello scafo verniciate e laminate industrialmente in stampi negativi. Dopo un accurato tracciamento, è possibile separare la calotta della cabina e le apertureper l’ala monoblocco e per l’HLW, si applica la striscia di vetro (50 g/m²) sul lato interno della fusoliera e si montano i longheroni ecc. (Figura 9).
Anche il cofano è stato laminato su uno stampo positivo come pezzo convenzionale, cioè non come parte a guscio in vetroresina (figura 10), il che spiega già dove risiedono i limiti del metodo di costruzione a conchiglia positiva qui illustrato: non è possibile realizzare parti con una forte curvatura sferica, poiché il materiale di supporto utilizzato non è sufficientemente elastico. Sarebbe ancora ipotizzabile ritagliare in anticipo il materiale di supporto che diventa superfluo durante la deformazione, ma in tal modo andrebbe parzialmente persa la semplicità del procedimento descritto.
In questa sede non ci soffermeremo sulla produzione delle ali e dell’HLW. I gusci necessari vengono laminati nello stampo negativo seguendo una procedura già descritta[3] (Schema 2), poiché, a causa della curvatura non sferica, con i metodi convenzionali non è possibile realizzare nervature con filo caldo
e nervature di taglio. L’anima dell’ala, che si forma anch’essa durante questo processo, non trova qui alcuna applicazione e può essere smaltita direttamente.
La semicoppa superiore e quella inferiore sono identiche grazie alla simmetria del profilo. La pellicola di Mylar autoseparante serve a creare una superficie liscia e lucida. Senza la pellicola, la porosità superficiale dello stampo negativo
si rifletterebbe sulla superficie dell’ala.
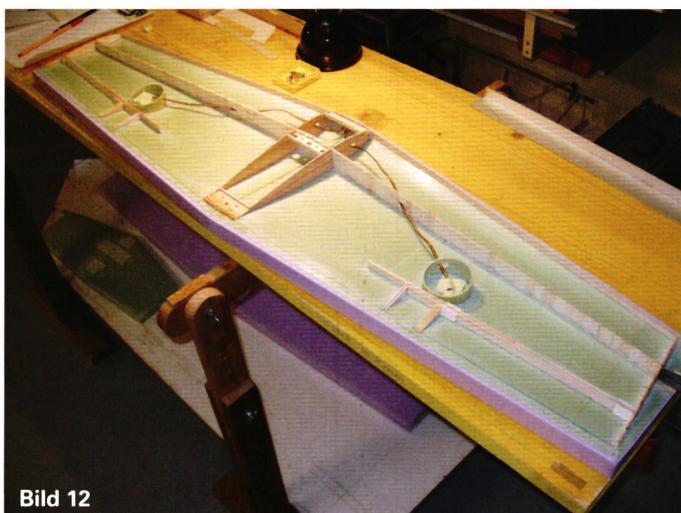
Osservando più da vicino (con la lente d’ingrandimento) le due semialule o semialule HLW così realizzate (figura 11), con una superficie molto bella a occhio nudo, ho notato che tra i singoli fili del tessuto di vetro si erano formati dei pori sottili. Poiché, a differenza della fusoliera, ho rivestito le ali e le superfici di controllo con la pellicola, ciò era irrilevante. Se invece si volesse verniciare, bisognerebbe naturalmente trattare nuovamente con stucco per pori, ecc. La figura 12 mostra la semialetta inferiore con i componenti interni necessari, pronta per essere incollata alla semialetta superiore, operazione che avviene a sua volta con l’ausilio degli stampi negativi.
Dopo aver rimosso i timoni già incassati durante l’assemblaggio, aver adattato il supporto dell’ala, aver incollato l’HLW e aver effettuato alcune ulteriori rifiniture, la fusoliera è stata verniciata a spruzzo, mentre le ali e le superfici di controllo sono state rivestite con pellicola.
Dopo alcuni insuccessi con le precedenti ali a guscio, il seguente procedimento di rivestimento si è ora dimostrato adeguato: fissare inizialmente la pellicola solo con un panno di feltro spesso sopra il
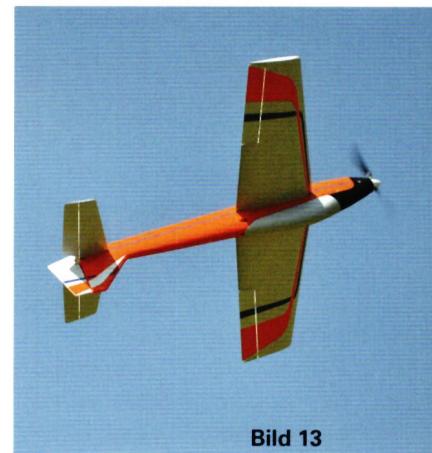
ferro da stiro per pellicola, impostato a ~150 °C (la temperatura all’esterno del panno di feltro è inferiore), senza tenderla ancora; quindi rimuovere il panno di feltro, abbassare la temperatura del ferro da stiro a circa 120 °C e tendere la pellicola per fissarla definitivamente. È opportuno evitare temperature del ferro da stiro superiori a 120 °C a diretto contatto con la superficie della calotta, altrimenti il sottile laminato in vetroresina tende a formare delle bolle! Il risultato finale è un modello con un peso di 1140 g (pronto al volo, batteria inclusa), che dopo il rodaggio e la messa a punto vola in modo davvero soddisfacente (figura 13).
3) Modell flugsport, 5/2000, pag. 35 e segg.
*Bernhard Schönberger, MFG Falknis*


52. COPPA DELLE ALPI 2026
 Emil Giezendanner

CAPISCI COSA INTENDO? 125 ANNI DELL’AERO CLUB SVIZZERO
Emil Giezendanner
GIORNATA DI PROVA PRESSO L'MFV WETTINGEN
 Urs Keller

CAMPIONATI EUROPEI F3A A ST-MACAIRE, FRANCIA
 Matthias Bosshard

GEMELLAGGIO
Wolfgang Voeller
ATOM, IL NUOVO AEREO A DOPPIO PIANO DELLA CPLR
Matthias Bosshard
APPROFONDIMENTI SULLA STORIA DELL’AVIAZIONE ACQUATICA

CORSAIR F4U – UN WARBIRD DALL’ASPETTO SUCCESSO
Jürgen Rosenberger, Jürgen Prinz
VOLO LIBERO IN PIENA ESTATE
Urs Muntwyler
ORGOGLIO E BUONE IDEE
 Markus Nussbaumer

EURO CONTEST GLIDER ACRO TOUR AUSTRIA 2026

34° CAMPIONATO ALPINO DI MODELLISMO AEREO DI HAHNENMOOS
Res Dauwalder
FESTIVAL ESTIVO 2026 PRESSO LA MG USTER
Martin Wunderli
PICCOLI VELISTI CHE PRENDONO ESEMPIO DAGLI ALTRE
Res Dauwalder
BENVENUTO, NUOVO MEMBRO!
Andrea Bolliger
HORIZON HOBBY/LEMACO NEWS:MICRO OV-10 BRONCO 645 MM VON E-FLITE

LA STORIA DEL PC-21
Emil Giezendanner
COUPE DES ALPES – OSSERVARE E IMPARARE
Rodito Nussbaumer
Novità da HEBU

DALLA GIOVENTÙ PER LA GIOVENTÙ
Lorena Betschen
TEAM MANAGER «THIS» BOSSHARD
Rodito Nussbaumer
Novità su Leomotion.com

RICORDI
Wolfgang Völler
REGIONE NOS – UN CENTRO DI ECCELLENZA PER IL VOLO ELETTRICO
Emil Giezendanner
NOTIZIE DA HEBU
 Julia Bucher

DA 0 A 100
Markus Nussbaumer
70 ANNI DEL GRUPPO DI AEROMODELLISMO DI NIDWALDEN
Martin Barmettler
ACROBAZIE RC PRESSO IL CAMPO DI VOLO PER MODELLINI DELLA MG BREITENBACH, ERLEN
Oliver Jerike