
Der Schalenflügel aus der «Einwegform»
Modelle in Schalenbauweise gelten als edel, aber auch aufwendig in der Herstellung und daher teuer. Beim Schalenflügel sind die tragenden Strukturen ganz aussen am Profil, sozusagen in der Haut des Flügels, konzentriert, was hohe Widerstandsmomente gegenüber Zug, Druck, Beulen, Torsion usw. bei vergleichsweise niedrigem Gewicht ergibt.
Schalenflügel, oft auch Sandwich-Flügel genannt, werden normalerweise in gefrästen oder gegossenen Negativformen hergestellt und erfordern gegenüber der klassischen Holz-Rippenbauweise und dem Holz-beplankten Schaumstoffkern einen grossen Bauaufwand. Der «Amateur»-Modellbauer, vor allem, wenn er nur ein Einzelstück herstellen will, lässt daher im Allgemeinen die Finger von der Schalenbauweise. Der folgende Bericht soll zeigen, dass der Schalenflügel auch für den Amateur-Modellbauer durchaus mit vertretbaren Aufwand machbar ist.
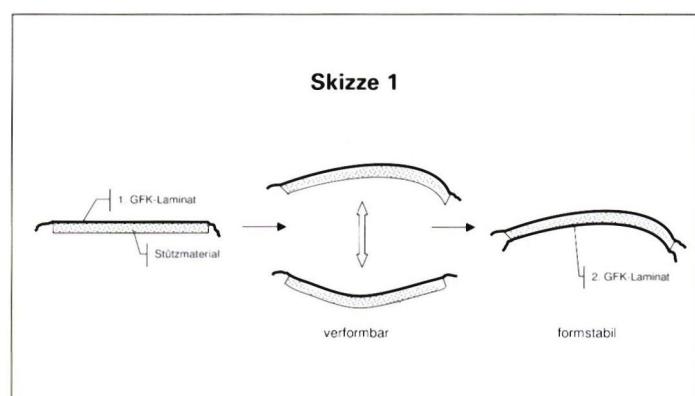
Die Idee dahinter ist in Skizze 1 dargestellt: Einseitig laminiertes Schalenstützmaterial ist immer noch verformbar, jedenfalls so gut, dass damit Flügelprofile üblicher Wölbung noch problemlos erstellt werden können. Erst doppelseitig laminiertes Schalenstützmaterial behält seine Form. Das Stützmaterial (Verwendung finden z. B. leichtes Balsa, Rohacell, Herex, Depron, Aramid-Waben usw.) wird zuerst einseitig unter hohem Druck auf einer glatten Oberfläche laminiert. Dieses Laminat bildet dann die (glatte) Aussenhaut der Schale. Anschliessend wird in einer Styropor-Negativform, die nach altbewährtem Verfahren mit dem Heizdraht geschnitten wird, das 2., innere Laminat unter Zuhilfenahme des Styroporpositivs («Stempel») aufgebracht. Die Oberfläche des inneren Laminats ist nicht mehr makellos glatt, was aber keine Rolle spielt.
Skizze 2 zeigt schematisch das schrittweise Vorgehen, wie ich es bei meinem zweiten (und bisher neuesten) Schalenflügel angewendet habe und dessen Bau in den Baustufenfotos 1–6 dokumentiert ist. Die Auslegung dieses Segler-Flügels ist nicht Thema dieses Berichts, trotzdem hier ein paar Eckdaten:
- Spannweite 4,15 m
- Flügeltiefe, innen 0,25 m, aussen 0,14 m
- Profil HQ 3,5/12
Die Anwendung der Technik an diesem stark gewölbten Profil beweist am besten, dass die Sache funktioniert: Die beidseitig laminierten Schalen behielten auch nach längerer Lagerung ihre Form absolut bei.
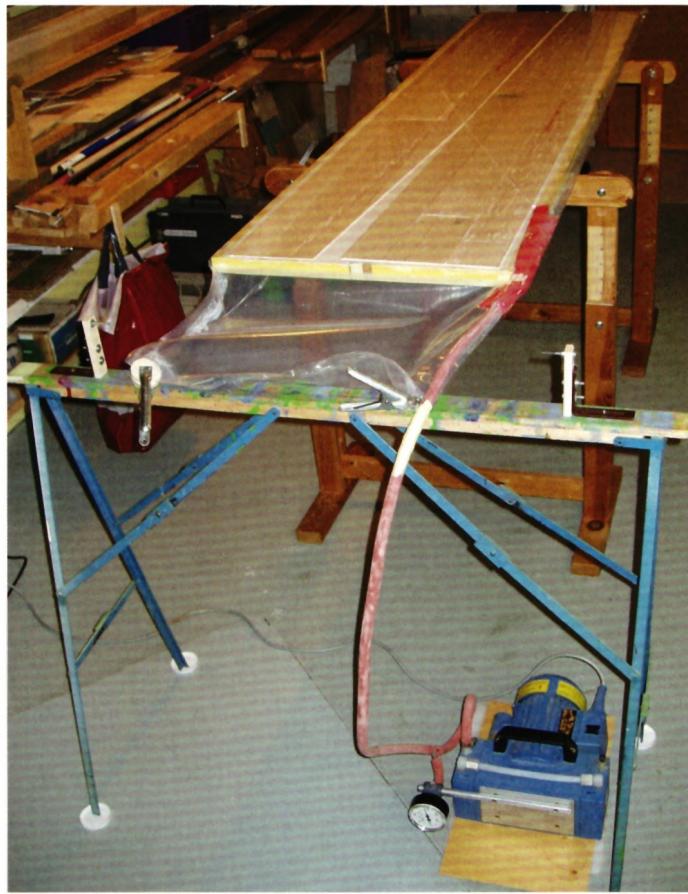
Als Baubrett diente eine Schaltafel 200×50 cm, deren eine Oberfläche von gröberen Unebenheiten befreit wurde; als glattes Oberflächenmaterial verwendete ich eine 0,75-mm-PET-Folie aus dem Baumarkt. Das Glasgewebe 80 g/m2 für das Aussenlaminat wurde zur Erzielung einer besseren Torsionsfestigkeit unter 45° geschnitten, und als Stützmaterial verwendete ich leichte 2-mm-Balsabrettchen, die ich vorher zum Flügelgrundriss und etwas Überstand zusammengeleimt hatte. Wichtig ist, das Stützmaterial aussen zu grundieren, um ein Eindringen des Harzes beim Laminieren zu verhindern. Denn dadurch würde die Verformbarkeit des aussen laminierten Stützmaterials verschlechtert. Mit der Trennfolie zwischen PET-Folie und Laminat kann man auf den sonst nötigen Trennwachs verzichten, allerdings muss auch diese Folie absolut glatt sein. Das Gewebe wird also auf die Trennfolie gelegt, mit Harz getränkt (am besten mit der Schaumstoffrolle), das Stützmaterial aufgelegt und das Ganze im Vakuumsack ausgehärtet. Ein hoher Druck beim Aushärten ist hier wichtig, um eine glatte Oberfläche zu erreichen.
Nach dem Aushärten muss die Endkante spitz zugeschliffen werden, damit die Schalen beim Zusammenfügen (→ Schritt 6) eine saubere Endkante bilden. Der Winkel dieses Zuschliffs ist kritisch und muss vorher zeichnerisch am Profil ermittelt und beim Schleifen eingehalten werden, sonst ist mit Profilungenauigkeiten zu rechnen. Da ich eine Holmkonstruktion mit Holmgurten aus Kohleringband vorgesehen hatte, fräste ich in dieser Phase grad auch noch eine Vertiefung in der vorgesehenen Gurtendicke von ca. 0,5 mm ins Stützmaterial. Entsprechend der vorgesehenen Gurtenbreite verjüngt sich die Ausfräsung von 25 mm an der Wurzel auf 10 mm am Randbogen. Man erhält so also 4 einseitig beschichtete Schalen, die sich, ausser in der Spiegelbildlichkeit, nicht unterscheiden.
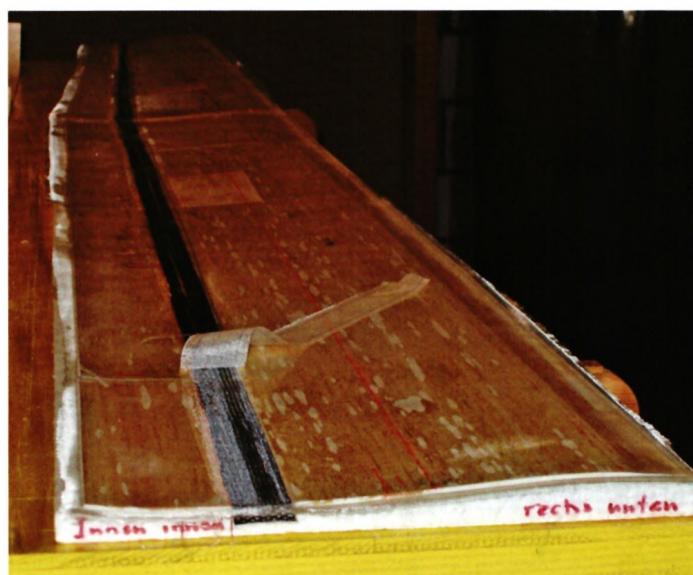
Nun wird die einseitig laminierte Schale (dargestellt ist die Herstellung der unteren Schale) passgenau in die Styropor-Negativform gelegt und leicht fixiert, z. B. mit doppelseitigem Klebeband. Die gefräste Vertiefung im Stützmaterial wird gut mit leicht eingedicktem Harz eingestrichen, die vorgefertigte Holmgurte eingelegt und mit 2 oder 3 Stecknadeln, deren Köpfe fast oberflächenbündig mit der Zange abgetrennt werden, fixiert. Anschliessend wird das Glasgewebe fürs Innenlaminat (hier 50 g/m2, rechtwinklig zugeschnitten) aufgelegt und mit Harz getränkt, wiederum mit der Schaumstoffrolle. Darüber, im Bereich der Holmgurte, legte ich noch ein Abreissgewebeband zwecks Erzielung einer optimal rauen Oberfläche beim späteren Verleimen des Holmstegs. Dann wird die grosszügig zugechnittene Trennfolie aufgelegt, darüber der Schaumstoff (ca. 2 cm Dicke, weiche Qualität), Formpositiv und -negativ (gegen gegenseitiges Verrutschen gesichert mit doppelseitigem Klebeband) und zuletzt ein oder mehrere plane Bretter. Mit Schraubzwingen wird nun so viel Druck aufgesetzt, dass der Schaumstoff grösstenteils, aber nicht vollständig zusammengedrückt wird. So wird ein zu hoher Druck, der die Styroporform deformieren würde, vermieden.
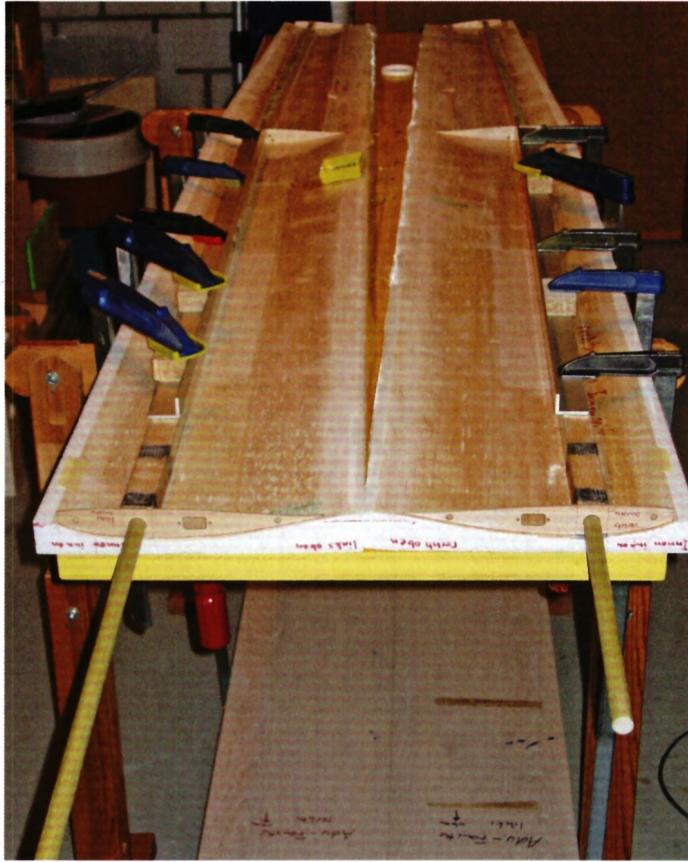
Für die oberen Schalen wird analog verfahren. Der Pressdruck mit diesem «Schaumstoff-Druckverfahren» erwies sich als gross genug, um die Schale auch in die engeren Radien der Profiloberseite zu zwingen. Das Positiv der Styroporform kann man jetzt entsorgen, es wird im weiteren Verlauf nicht mehr gebraucht.
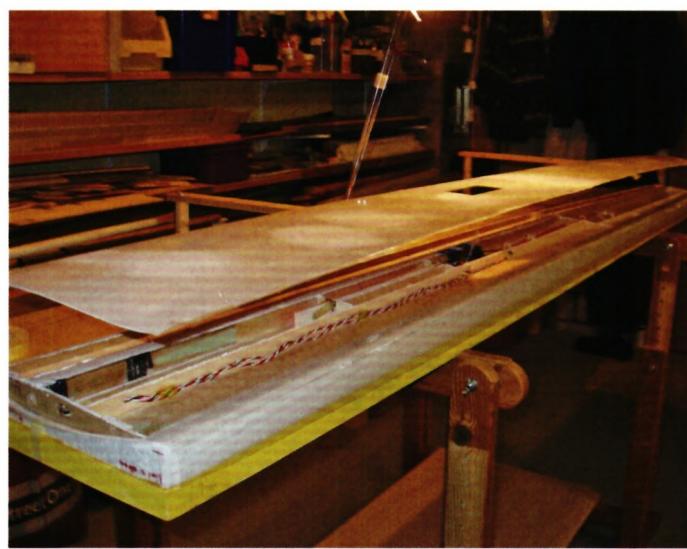
Nach dem Aushärten und Entformen folgen nun die Einbauten wie Holmsteg (im vorliegenden Fall ein Glasschlauch-laminierter Styrofoam-Kern) mit Steckung, Einbauten fürs Querruder, Bremsklappe, Sperrholzrippen an der Flügelwurzel, am Randbogen und im vorliegenden Fall auch noch beim Knick des Nasenholms (Doppeltrapez-Geometrie) usw.
Vor allem wegen der Bremsklappen erfolgten diese Einbauten in der oberen Schale, das ist aber nicht zwingend. Nicht vergessen sollte man, überall dort, wo man kein Abreissgewebe verlegt hatte, das Innenlaminat vor Verleimungen gut anzuschleifen. Alle Einbauten, ausser der Holmsteg, der in der Höhe etwas untermassig ist (der Zwischenraum wird beim späteren Zusammenfügen der Schalen noch mit Harz/Micro-Ballons aufgefüllt), werden mit einer langen, stabilen Schleifplatte (ich verwendete eine Maurerlatte von 1,8 m Länge mit aufgeklebtem Schleifpapier) auf Profilhöhe heruntergeschliffen. Die Sperrholzrippen an der Flügelwurzel, an der Flügelspitze, und in meinem Fall noch im Flügelknick, dienen dabei als Musterrippen. Den leichten Stützholm im langen, wenig gewölbten hinteren Teil des Profils baute ich ein, weil ich der Formstabilität der Schalen dann doch noch nicht so traute. Mein Misstrauen war aber überflüssig, die Formstabilität der Schale mit dem 2-mm-Balsa-Stützmaterial erwies sich als hervorragend.
Das Zusammenfügen der beiden Schalen erfolgt nach dem Einstreichen aller Kontaktstellen mit eingedicktem Harz. Ich bevorzugte in diesem Fall Micro-Ballons als Verdickungsmittel, da man dann gut sieht, wie viel Harz man wo schon aufgetragen hat. Allerdings muss das Gemisch mit dem Pinsel noch streichbar sein, keinesfalls darf es die Konsistenz von Spachtelmasse haben. Da der Holmsteg in der Höhe leicht untermassig ist, braucht es hier relativ viel Harz. Das Untermass solle man messen und daraus die ungefähr benötigte Menge eingedicktes Harz bestimmen, welches dann mit einer grossen Spritze aufgebracht wird. Etwas zu viel an Harzmasse, welche dann beim Zusammenpressen der Schalen vorn und hinten am Holmsteg herausgedrückt wird, ist hier nötig und leider nicht vermeidbar.
Die Unterschale muss nun auf Anhieb passgenau aufgelegt werden, sodass kein Verrutschen mehr nötig ist, was ein Verschmieren des aufgetragenen Harzes zur Folge hätte. Auch hier ist eine Fixierung, z.B. mit Klebeband, gegenüber der unteren Schale wichtig. Darauf folgt eine Trennfolie (PE) im Endkantenbereich, um das Verkleben der Form durch austretendes Harz an der Endkante zu vermeiden, darauf passgenau (sonst ergänen sich Profilungenauigkeiten) das untere Styroporform-Negativ. Anschliessend wird ein Brett, eine Schaumstofflage wie in Schritt 3 und wieder ein Brett aufgelegt und wiederum mit Schraubzwingen gerade so viel Druck erzeugt, dass der Schaumstoff teilweise, aber nicht vollständig zusammengedrückt wird, wodurch eine Deformation der Form und damit auch der Flügelschalen vermieden wird. Bei diesem Schritt ist zügiges Arbeiten angesagt, da doch relativ viel zu erledigen ist in der zur Verfügung stehenden Topfzeit (90 min) des verwendeten Epoxyharzes Typ L, das ich übrigens am ganzen Flügel einsetzte.
Nach dem Aushärten folgen jetzt noch das Abschleifen der Ueberstände an der Profilnase bis auf die Abschlussleiste und anschliessendes Aufleimen und Auf-Profil-Schleifen (Schablonen!) der Balsa-Nasenkante mit eingelegtem Sperrholzstreifen (zwecks Vermeidung von Dellen, z. B. bei Landeschlägen), Anbringen von Wurzel-Deckrippe und Randbogen, Heraustrennen der Querruder etc. etc. Im vorliegenden Fall wurde der ganze Flügel noch mit Folie bespannt (Föhn), da die 80 g/m2-Glasoberfläche, obwohl von blossem Auge als «glatt» empfunden, mit der Lupe sichtbare Poren zwischen den Glasfäden aufwies. Wer das vermeiden möchte, wird beim Laminieren der Schalenaussenlagen Vorgelat verwenden müssen. Auch die Negativformen, die während der ganzen Bauphase auch als Unterlagen dienten, können jetzt entsorgt werden.
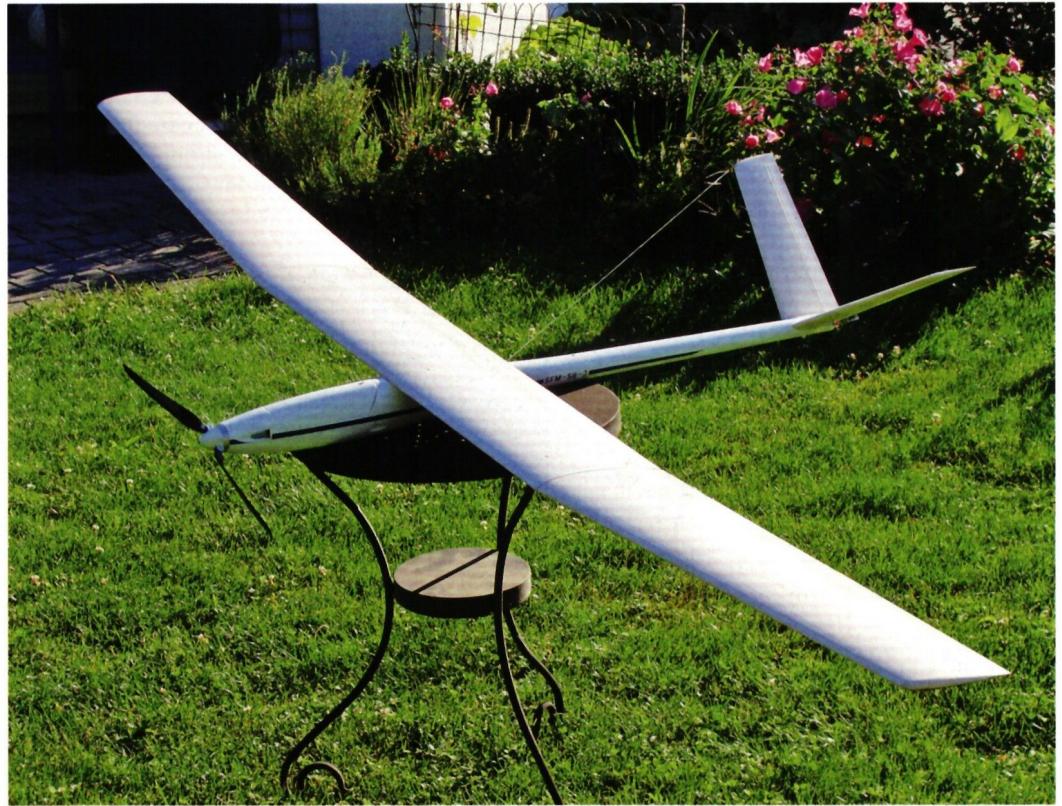
Der hier gezeigte Schalenflügel wiegt ohne Verbinder flugfertig 2,015 kg. Sicher kein ausgesprochenes Leichtgewicht, aber bei einem vorgesehenen Gesamtmodellgewicht von 4,4 kg akzeptabel. Das HLW wurde in gleicher Weise hergestellt, der Bau des
Sie finden diese und andere Anleitungen auf www.modellflugsport.ch
Rumpfes durch Umbau/Renovation eines älteren GFK-Rumpfes in Positiv-nahtlos-Bauweise steht mir noch bevor. Verbesserungspotenzial sehe ich noch in der Verwendung von Hartschaum statt Styropor für die Form, was eine deutlich verringerte Empfindlichkeit gegenüber Deformation ergeben müsste. Eine Schwäche der gezeigten Bauweise soll hier aber nicht verschwiegen werden, nämlich der Bau der Nasenleiste: Die aufgesetzte Balsa-Nasenleiste erfordert sehr sorgfältiges Verschleifen von Hand. Eine kleine Unachtsamkeit führt hier rasch zu einer Profilungenauigkeit! Vielleicht findet jemand unter den Lesern eine bessere Lösung für dieses Problem?
Bernhard Schönenberger,
MFG Falknis


DIE PC-21-STORY
 Emil Giezendanner

Neuigkeiten von HEBU

WEISCH, WASI MEINE? 125 JAHRE AERO CLUB DER SCHWEIZ
Emil Giezendanner
STOLZ UND GUTE IDEEN
 Markus Nussbaumer

ATOM, DER NEUE DOPPELDECKER VON CPLR
 Matthias Bosshard

CORSAIR F4U – EIN WARBIRD MIT EINPRÄGSAMER OPTIK
 Jürgen Rosenberger, Jürgen Prinz

52. COUPE DES ALPES 2026
Emil Giezendanner
HORIZON HOBBY/LEMACO NEWS:MICRO OV-10 BRONCO 645 MM VON E-FLITE

EUROPAMEISTERSCHAFTEN F3A IN ST-MACAIRE, FRANKREICH
Matthias Bosshard
EURO CONTEST GLIDER ACRO TOUR ÖSTERREICH 2026

VON DER JUGEND FÜR DIE JUGEND
Lorena Betschen
TEAMMANAGER «THIS» BOSSHARD
Rodito Nussbaumer
EINBLICKE IN DIE WASSERFLUGGESCHICHTE

WILLKOMMEN, NEUES MITGLIED!
Andrea Bolliger
Neuigkeiten bei Leomotion.com

STADTPARTNERSCHAFT
Wolfgang Voeller
FERIENPLAUSCH 2026 BEI DER MG USTER
Martin Wunderli
KLEINE VORBILDÄHNLICHE SEGLER
Res Dauwalder
FREIFLUG IM HOCHSOMMER
Urs Muntwyler
34. ALPINES MODELLFLUGLAGER HAHNENMOOS
Res Dauwalder
SCHNUPPERTAG BEIM MFV WETTINGEN
Urs Keller
COUPE DES ALPES – BEOBACHTEN UND LERNEN
Rodito Nussbaumer
REGION NOS – EIN ZENTRUM DES ELEKTROFLUGS
Emil Giezendanner
VON 0 AUF 100
Markus Nussbaumer
NEUIGKEITEN VON HEBU
 Julia Bucher

ERINNERUNGEN
Wolfgang Völler
WEISCH, WAS I MEINE? IM LAND DES LÄCHELNS
Emil Giezendanner
Senkrecht startende und landende Flugzeuge beinahe vergessen?
Emil Giezendanner