
Rumpf in Positiv-Schalenbauweise
Nachdem ich bereits mehrere Flügel in Schalenbauweise erstellt hatte, lag es nahe, dieses Prinzip auch für Rümpfe anzuwenden. Modelle in Ganzschalenbauweise sind zwar am Markt erhältlich, gehören jedoch ausnahmslos dem oberen Preissegment an. Ein Schalenmodell selber zu bauen, kann daher die Modellbaukasse deutlich entlasten, ganz abgesehen von der Tatsache, dass Auslegung und Konstruktion eines Eigenbaumodells immer eine interessante Sache ist und wertvolle Erfahrungen bringt.
Während für Flügel in altbekannter Art aus Polystyrolschaum mit Schneideschablonen und Heizdraht eine Negativform geschnitten werden kann, ist dies für Rümpfe wegen der sphärischen Wölbungen der Rumpfkontur nicht möglich. Der Aufwand für die Herstellung einer Rumpf-Negativform ist daher erheblich und lohnt sich eigentlich nur, wenn grössere Stückzahlen von Rümpfen gefertigt werden sollen, wie das halt bei kommerziellen Herstellern der Fall ist. In meinem Fall ist die Stückzahl selten >1, es lag daher auf der Hand, es einmal mit einer viel einfacher herzustellenden Positivform zu versuchen.
Da ich mir nicht so sicher war, ob die Sache so gelingt, wie ich's mir vorgestellt hatte, testete ich die Idee erst mal an einem relativ kleinen Modell, um bei Misserfolg Materialverlust und Abfallmenge in Grenzen zu halten. Die wichtigsten
Schritte beim Bau dieses Modells, insbesondere des Rumpfes, sind also im Folgenden beschrieben.
Geplant war ein kleines Elektro-Kunstflugmodell mit 1,2 m Spannweite bzw. Länge und einem vorgesehenen Gewicht von 1,1 kg. Auf ein Fahrwerk wurde verzichtet, da der Handstart mit dieser Art von Modellen problemlos möglich ist und sich so noch etwas Gewicht sparen lässt. Aufgrund einer Abschätzung aller Gewichtsmomente sollte der Akku ungefähr im berechneten Schwerpunkt zu liegen kommen, wobei ein grosser Bereich zur Verschiebung des Akkus zwecks Schwerpunkteinstellung vorgesehen war. Als Flügelprofil verwendete ich auch dieses Mal wieder das S 8035, mit innen 14%, aussen 12% Dicke. Bei Modellen grösserer Spannweite erwies es sich zwar als etwas zu gutmütig und demen-
sprechend zu träge in gerissenen Figuren; bei kleinen Modellen jedoch hat es sich ganz gut bewährt.
Vorausgesetzt ist im Folgenden, dass bereits ein 1:1-Plan des gesamten Modells erstellt worden ist, aus dem mindestens bereits Rumpfkontur, einige Querschnitte und die Position von Spanten, Flügel und Leitwerken entnommen werden können.
Form: Als Material dient Styrofoam oder ein anderer mit dem Heissdraht schneidbarer Hartschaum. Dieser verträgt (im Gegensatz zu Styropor) Atmosphärendruck beim Vakuumpressen, ohne sich zu deformieren. Mit dem Heissdraht und wo nötig mithilfe von Kartonschablonen werden nun die
Einzelteile aus Hartschaum geeigneter Dicke grob und in leichtem Übermass ausgeschnitten, und zwar für jede Halbseite der Form je ein Einzelteil. In meinem Fall entschied ich mich für deren drei: Rumpfvorderteil (exkl. Motorhaube), Rumpfröhre und Seitensteuerflosse. Anschliessend werden die halbseitigen Formteile mit wenigen Leimpunkten verbunden; sie sollen später ohne Beschädigung der Form wieder trennbar sein. Mittels weniger Rumpfquerschnitt-Schablonen werden nun die 3 Teile in die endgültige Form geschnitten (grob) bzw. geschliffen (Bild 1) und anschliessend zusammengeleimt. Ich verwende da Weissleim, der allerdings im Schaumstoff lange Trocknungszeiten hat. Die Übergänge sowie allfällige «Fehlstellen» können dann
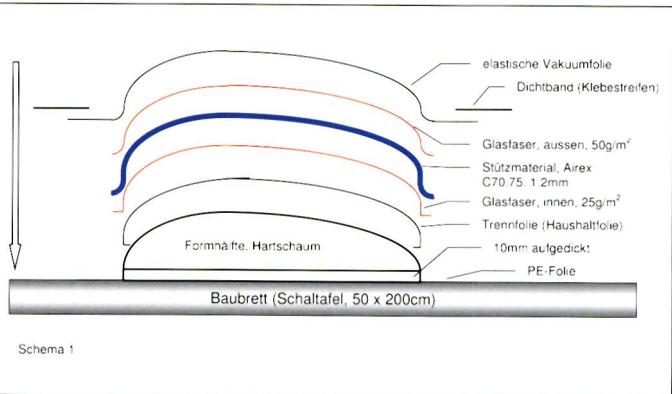
noch mit Leichtspachtel gespachtelt und endgültig verschliffen werden. Anschließend sind die Formhälften mit dem scharfen Messer wieder zu trennen (Bild 2). An der Trennebene werden jetzt beide Hälften mit 10mm vom gleichen Hartschaum aufgedickt (siehe Schema 1). Dies ist nötig, damit die Schalenhälften später an der Trennebene formgenau auslaufen. Dank der einfachen und raschen Bearbeitung des Hartschaums ist solch eine Form in wirklich kurzer Zeit gefertigt! Die oben erwähnten Rumpfquerschnitt-Schablonen erstellt man am besten an den Stellen des Rumpfs, wo später Spanten in die fertige Rumpfschale eingefügt werden sollen, womit sich diese Schablonen später auch noch für die Herstellung genau passender Spanten eignen.
Schalen: Fürs Ausschneiden der Komponenten des Schalen-Sandwichs, bestehend aus Glasfaser-Stützmaterial-Glasfaser, lohnt es sich, eine Kar-
tonschablone herzustellen (Bild 3). Die Masse dazu können mit einem Messband direkt an einer Formhälfte gemessen werden, wobei es hilfreich ist, wenn man auf den Formhälften und dann auch auf den Glasfaser- und Stützmaterialstücken eine Bezugslinie einzeichnet. Im vorliegenden Fall war dies die Linie Propellerachse-HLW.
Der Aufbau der Schale ist auf Schema 1 dargestellt: Zuerst wird also die Formhälfte mit Trennfolie eingepackt (Bild 4). Bewährt hat sich dabei die dünne, farblose und selbsttrennende Frischhaltefolie aus der Küche. Faltenbildung ist da nicht ganz zu vermeiden, was jedoch egal ist, denn sie ist auf der Innenseite der Schale. Versuche mit Abkleben (Isolierband) und PVA-Trennfilm haben mich weniger überzeugt. Anschließend wird die Glasfaser-Innenlage auf die Formhälfte gelegt und sparsam mit der Schaumrolle mit Harz [1] [2] getränkt. Dann wird der Stützstoff, auf
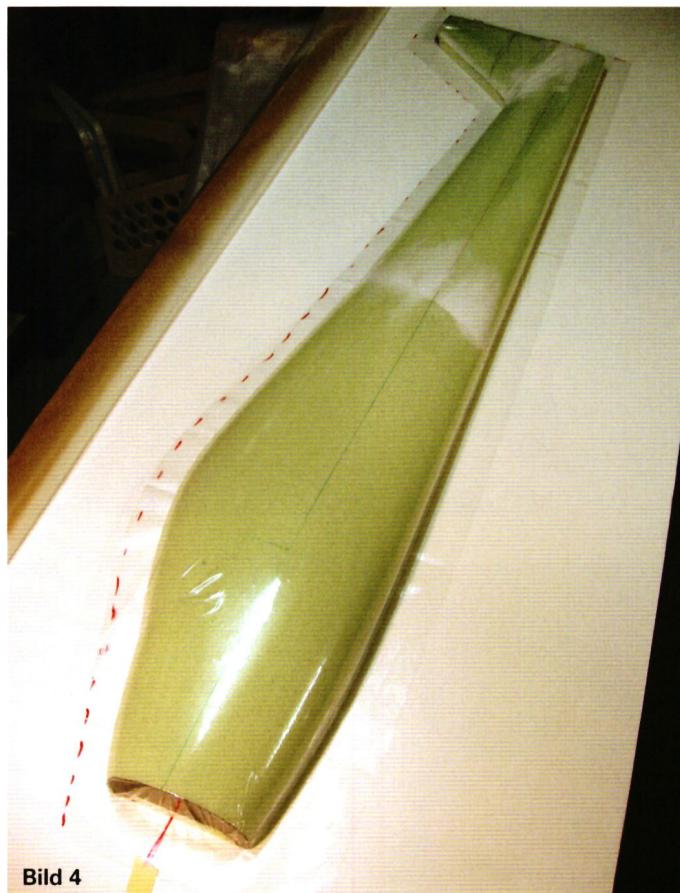
dem zuvor bereits die Glasfaser-Aussenlage aufgelegt und ebenfalls sparsam getränkt worden ist, aufgelegt und mit 2 kleinen Nägeln, die mit Trennwachs behandelt worden sind, gegen Verrutschen
fixiert. Zuletzt wird die hochelastische (das ist der Clou an der Sache!) und selbsttrennende Vakuumfolie, an der bereits der Vakuumschlauchanschluss angebracht worden ist, darübergespannt und rundherum mit braunem Paketklebeband, möglichst vakuumdicht, d.h. faltenfrei, auf das Baubrett geklebt (Bild 5). Nun wird das
1) Epoxyharz + Härter L, 40 Min. Tropfzeit
2) Alle Materialien bei Suter Kunststoffe AG, Jegenstorf, erhältlich.
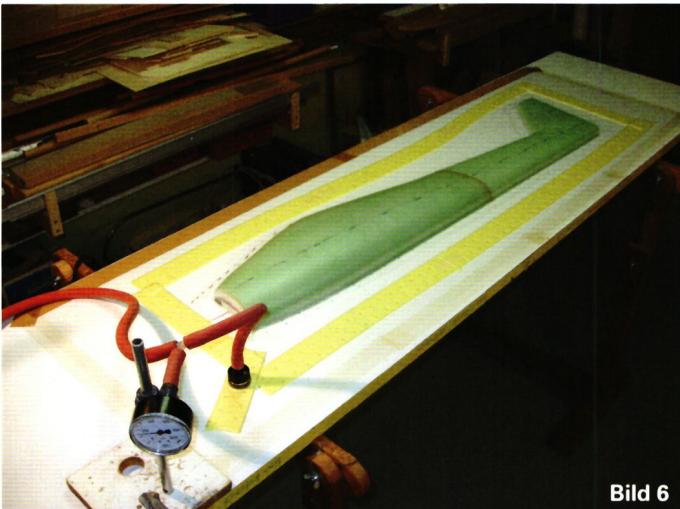
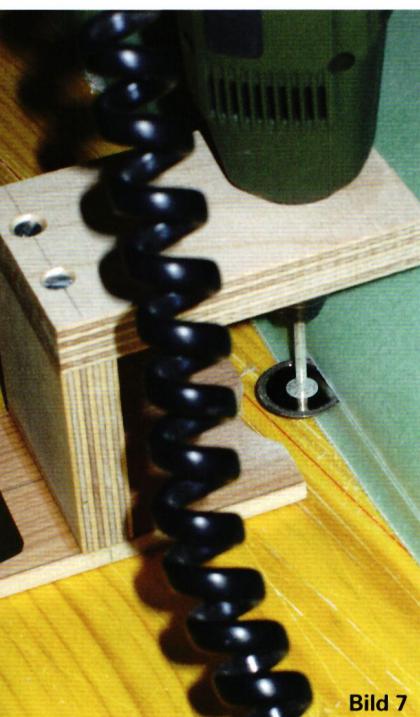
Ganze evakuiert, und die Vaku- umfolie legt sich sauber und faltenfrei um das Werkstück (Bild 6). Streifen aus Vlies- Stoff oä. (auf dem Bild gelb) er- leichtern das Absaugen der Luft. Um die Aushärtung etwas zu beschleunigen, erwärme ich das Ganze noch mit einer da- rübergelegten «Wärmedecke» (aufgefalteter Tellerwärmer). Nach dem Aushärten können Vakuum- und Trennfolien ent- fernt und die Ränder beschnit- ten werden. Wichtig ist jetzt, den Überstand an den Schal- enhälften wirklich genau an der späteren Rumpfnah abzu- trennen. Dazu verwende ich eine Einspannvorrichtung für eine Dremel mit Trennscheib- chen (Bild 7). Die Schalen wer- den dazu nochmals über die Form gelegt, und es können nun rundherum genau die
10 mm, um die die Form aufge- dickt wurde, abgetrennt wer- den. Der jetzt obligate Gang zur Waage ergab knapp 50 g pro Schalenhälfte (Bild 8).
Nachdem die Stellen auf den Schaleninnenseiten, wo später Einbauten (Spanten usw.) vor- gesehen sind, leicht angeschliff- fen worden sind, wird die eine Schalenhälfte (um einem Verzug zu vermeiden) provi- sorisch auf dem Baubrett fixiert und mit der anderen Hälfte mit Harz/Microballoons ver- leimt.
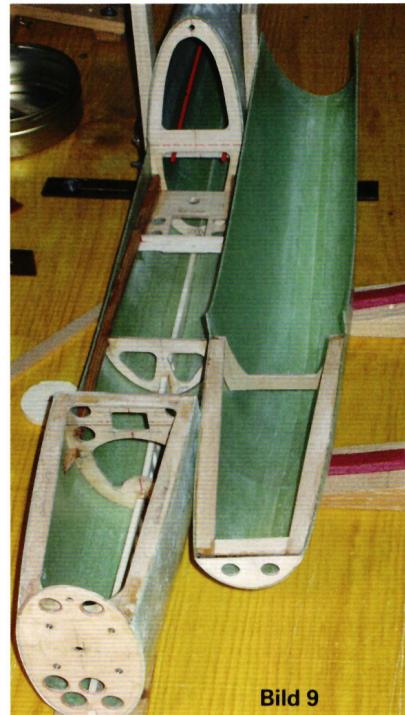
Anschliessend wird die Naht überschliffen, mit einem schma- len Glasstreifen (50 g/m2) ver- stärkt (vorläufig nur aussen), die Ränder davon leicht ge- spachtelt und verschliffen (vor- sichtig, damit die dünne Glas- faser nicht durchgeschliffen wird!) und die komplette Rumpfschale mit einer poren- füllenden Grundierung gestri- chen und nass verschliffen. Als Resultat erhält man eine Ober- fläche, die sich sehen lassen kann, auch wenn sie sich nicht ganz mit dem Hochglanz von industriell in Negativformen la- ckierten und laminierten Schal- entEilen messen kann. Nach exaktem Anzeichnen können Kabinenhaube und Durchbrü- che für den einteiligen Flügel sowie für das HLW heraus- getrennt, der Glasstreifen (50 g/m2) auf der Innenseite der Rumpfnah aufgebracht und die Spanten etc. eingebaut werden (Bild 9).
Die Motorhaube wurde als konventionelles, d.h. nicht als Schalen-GFK-Teil ebenfalls über einer Positiv-Form lami- niert (Bild 10), womit auch schon gesagt ist, wo die hier gezeigte Schalen-Positivbau- weise ihre Grenzen hat: Stark sphärisch gewölbte Teile sind nicht möglich, dafür ist das ver- wendete Stützmaterial zu we- nig dehnbar. Denkbar wäre noch, bei der Verformung über- flüssig werdendes Stützmate- rial vorher auszuschneiden, aber damit ginge die Einfach- heit des beschriebenen Verfahr- ens teilweise verloren.
Auf die Herstellung von Flügel und HLW wird hier nicht näher eingegangen. Die Schalen dafür werden in Anlehnung an ein bereits beschriebenes Vorgehen[3] in der Negativform laminiert (Schema 2), da diese wegen der nicht-sphärischen Wölbung mittels konventionellem Verfahren mit Heissdraht
und Schneiderrippen hergestellt werden können. Der dabei ebenfalls entstehende Flügelkern findet hier keine Verwendung und kann direkt entsorgt werden.
Die obere und die untere Halbschale sind dank der Profilsymmetrie identisch. Die selbsttrennende Mylar-Folie dient dazu, eine glatte, hochglänzende Oberfläche zu erzeugen. Ohne Folie würde die Oberflächenporosität der Negativform
auf der Flügeloberfläche abgebildet.
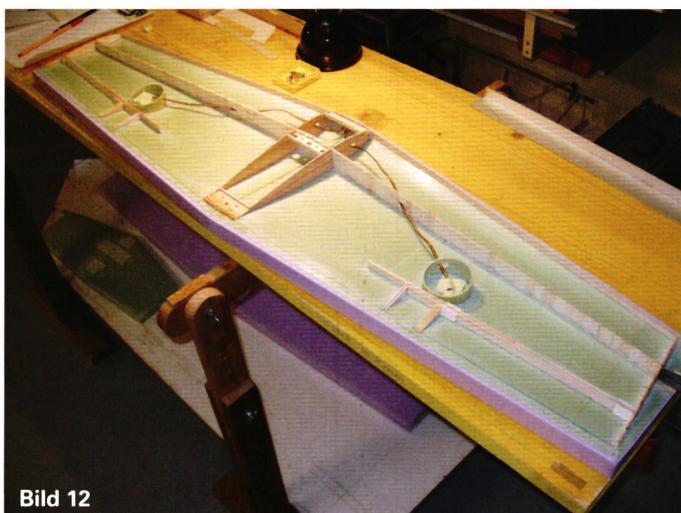
Bei genauerer Betrachtung (mit der Lupe) der so hergestellten 2 Flügel- bzw. HLW-Halbschalen (Bild 11) mit einer von Auge sehr schönen Oberfläche stellte ich fest, dass sich zwischen den Einzelfäden des Glasgewebes feine Poren gebildet hatten. Da ich Flügel und Leitwerke, im Gegensatz zum Rumpf, mit Folie bespannte, war dies belanglos. Möchte man hingegen lackieren, müsste man natürlich auch wieder mit Porenfüller behandeln usw. Bild 12 zeigt die untere Halbschale mit den nötigen Einbauten, bereit für das Verkleben mit der oberen Halbschale, was wiederum mithilfe der Negativformen geschieht.
Nach dem Heraustrennen der bereits beim Aufbau verkasteten Ruder, der Anpassung der Flügelauflage, dem Einkleben des HLW und einigen weiteren Nacharbeiten wurde der Rumpf gespritzt, Flügel und Leitwerke hingegen mit Folie bespannt.
Nach einigen Misserfolgen an früheren Schalenflügeln hat sich jetzt folgendes Bespannverfahren als geeignet erwiesen: Folie zuerst nur mit einem dicken Filzschuh über dem
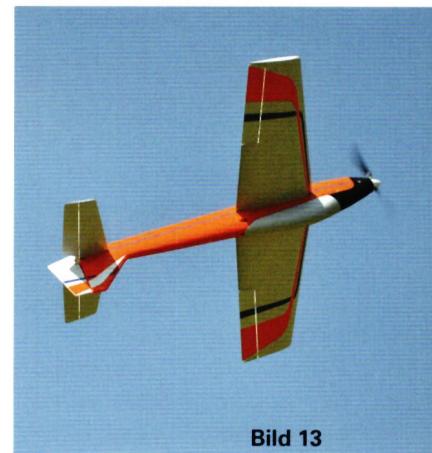
Folienbügeleisen, welches auf ~150 °C eingestellt ist (die Temperatur aussen am Filzschuh ist geringer), leicht festkleben, noch nicht spannen, dann Filzschuh entfernen, Bügeleisen-temperatur senken auf ~120 °C und Folie spannen und damit definitiv festkleben. Bügel-eisentemperaturen über 120 °C direkt auf der Schalenoberfläche sollten vermieden werden, das dünne GFK-Laminat tendiert sonst zur Blasenbildung! Herausgekommen ist schliesslich ein Modell mit einer Masse von 1140 g (flugfertig inkl. Akku), das nach Einfliegen und Einstellen sehr ansprechend fliegt (Bild 13).
3) Modell flugsport, 5/2000, S. 35 ff.
*Bernhard Schönberger, MFG Falknis*


DIE PC-21-STORY
 Emil Giezendanner

Neuigkeiten von HEBU

WEISCH, WASI MEINE? 125 JAHRE AERO CLUB DER SCHWEIZ
Emil Giezendanner
ATOM, DER NEUE DOPPELDECKER VON CPLR
 Matthias Bosshard

STOLZ UND GUTE IDEEN
 Markus Nussbaumer

HORIZON HOBBY/LEMACO NEWS:MICRO OV-10 BRONCO 645 MM VON E-FLITE

52. COUPE DES ALPES 2026
Emil Giezendanner
EUROPAMEISTERSCHAFTEN F3A IN ST-MACAIRE, FRANKREICH
Matthias Bosshard
STADTPARTNERSCHAFT
 Wolfgang Voeller

TEAMMANAGER «THIS» BOSSHARD
Rodito Nussbaumer
Neuigkeiten bei Leomotion.com

WILLKOMMEN, NEUES MITGLIED!
Andrea Bolliger
EURO CONTEST GLIDER ACRO TOUR ÖSTERREICH 2026

EINBLICKE IN DIE WASSERFLUGGESCHICHTE

CORSAIR F4U – EIN WARBIRD MIT EINPRÄGSAMER OPTIK
Jürgen Rosenberger, Jürgen Prinz
FERIENPLAUSCH 2026 BEI DER MG USTER
Martin Wunderli
KLEINE VORBILDÄHNLICHE SEGLER
Res Dauwalder
VON DER JUGEND FÜR DIE JUGEND
Lorena Betschen
34. ALPINES MODELLFLUGLAGER HAHNENMOOS
Res Dauwalder
SCHNUPPERTAG BEIM MFV WETTINGEN
Urs Keller
FREIFLUG IM HOCHSOMMER
Urs Muntwyler
COUPE DES ALPES – BEOBACHTEN UND LERNEN
Rodito Nussbaumer
REGION NOS – EIN ZENTRUM DES ELEKTROFLUGS
Emil Giezendanner
VON 0 AUF 100
Markus Nussbaumer
NEUIGKEITEN VON HEBU
 Julia Bucher

ERINNERUNGEN
Wolfgang Völler
WEISCH, WAS I MEINE? IM LAND DES LÄCHELNS
Emil Giezendanner
Senkrecht startende und landende Flugzeuge beinahe vergessen?
Emil Giezendanner