
L'aile en coque issue du « moule jetable »
Les modèles à structure en coque sont considérés comme haut de gamme, mais leur fabrication est complexe et donc coûteuse. Dans le cas d’une aile à structure en coque, les structures porteuses sont concentrées tout à l’extérieur du profil, pour ainsi dire dans la « peau » de l’aile, ce qui confère des moments de résistance élevés à la traction, à la compression, au flambage, à la torsion, etc., pour un poids relativement faible.
Les ailes à structure en coque, souvent appelées ailes « sandwich », sont généralement fabriquées dans des moules négatifs fraisés ou moulés et nécessitent un travail de construction important par rapport à la construction classique à nervures en bois et au noyau en mousse recouvert de bois. Le modéliste « amateur », surtout s’il souhaite ne fabriquer qu’un seul exemplaire, évite donc généralement la construction en coque. Le rapport suivant vise à montrer que l’aile en coque est tout à fait réalisable pour le modéliste amateur avec un effort tout à fait raisonnable.
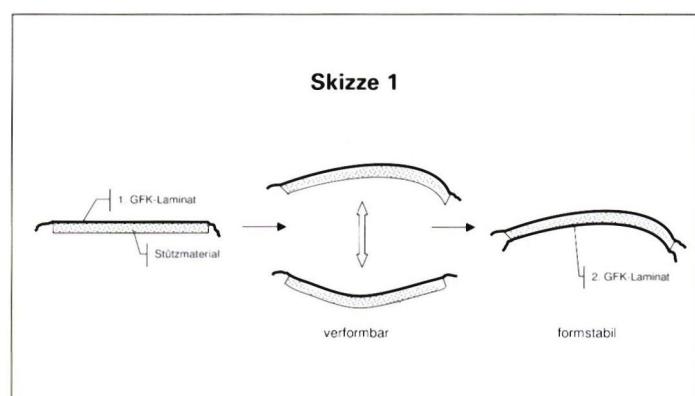
L’idée sous-jacente est illustrée dans le croquis 1 : un matériau de support de coque laminé sur une seule face reste déformable, du moins suffisamment pour permettre de réaliser sans difficulté des profils d’aile présentant une courbure classique. Seul un matériau de support de coque laminé des deux côtés conserve sa forme. Le matériau de support (on utilise par exemple du balsa léger, du Rohacell, du Herex, du Depron, des nids d’abeilles en aramide, etc.) est d’abord stratifié d’un seul côté sous haute pression sur une surface lisse. Ce stratifié forme alors la peau extérieure (lisse) de la coque. Ensuite, dans un moule négatif en polystyrène, découpé selon un procédé éprouvé à l’aide d’un fil chauffant, le deuxième stratifié, interne, est appliqué à l’aide du positif en polystyrène («poinçon»). La surface du stratifié intérieur n’est plus parfaitement lisse, mais cela n’a aucune importance.
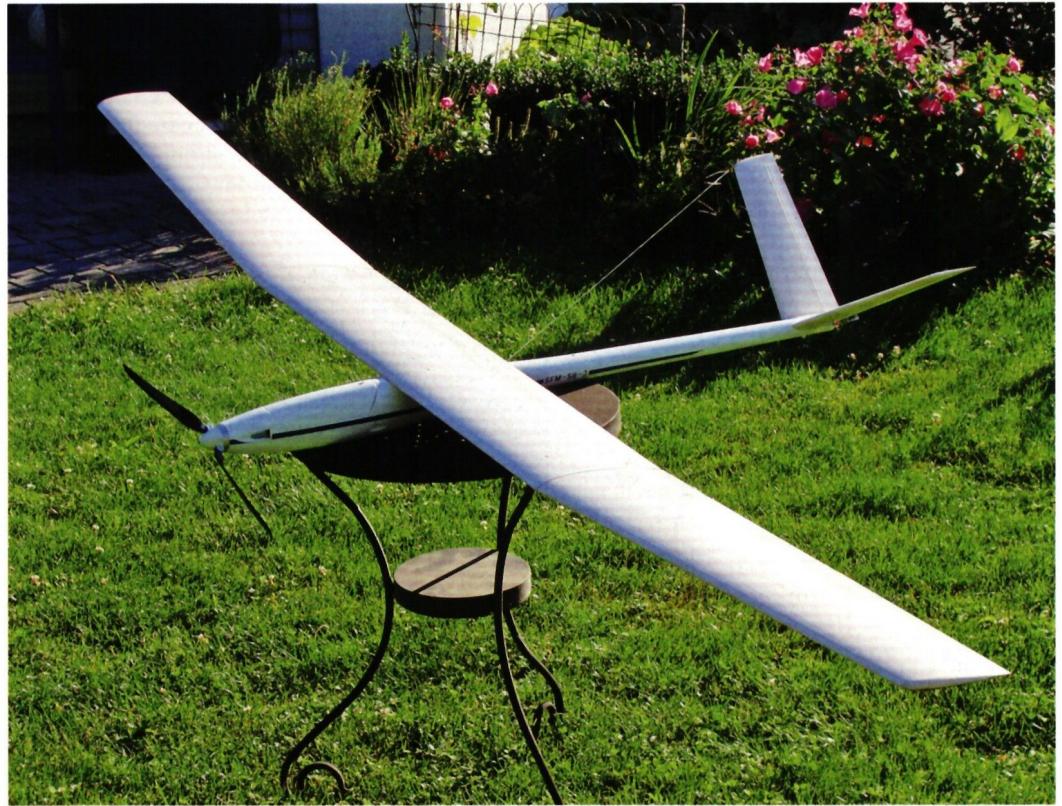
Le croquis 2 illustre schématiquement la procédure étape par étape que j’ai appliquée pour ma deuxième (et à ce jour dernière) aile monocoque, dont la construction est documentée dans les photos des étapes de construction 1 à 6. La conception de cette aile de planeur n’est pas le sujet de ce rapport, mais en voici tout de même quelques données clés :
- Envergure : 4,15 m
- Profondeur de l’aile : 0,25 m à l’intérieur, 0,14 m à l’extérieur
- Profil HQ 3,5/12
L’application de cette technique à ce profil fortement courbé prouve mieux que tout que le procédé fonctionne : les coques stratifiées des deux côtés ont parfaitement conservé leur forme, même après un stockage prolongé.
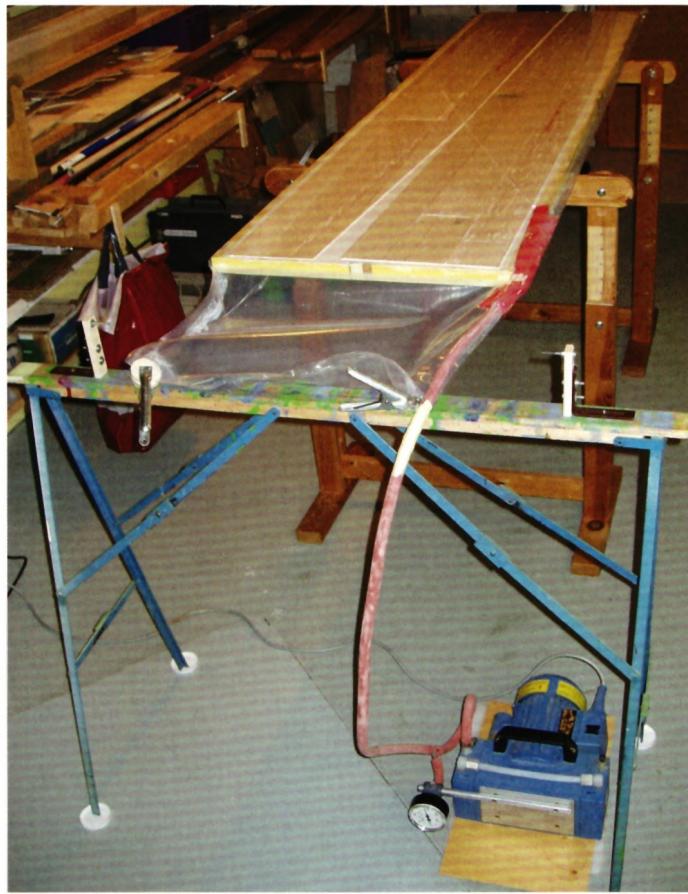
J'ai utilisé comme planche de construction un panneau de coffrage de 200 × 50 cm, dont j'ai éliminé les irrégularités les plus grossières sur l'une des faces ; pour obtenir une surface lisse, j'ai utilisé un film PET de 0,75 mm acheté dans un magasin de bricolage. Le tissu de verre de 80 g/m² destiné au stratifié extérieur a été découpé à 45° afin d’obtenir une meilleure résistance à la torsion, et j’ai utilisé comme matériau de support de petites planchettes légères en balsa de 2 mm d’épaisseur, que j’avais préalablement collées ensemble pour former le contour de l’aile avec un léger débord. Il est important d’appliquer une couche d’apprêt sur la face extérieure du matériau de support afin d’empêcher la résine de s’infiltrer lors du stratification. En effet, cela réduirait la déformabilité du support laminé à l’extérieur. Grâce au film de séparation placé entre le film PET et le stratifié, on peut se passer de la cire de démoulage qui serait autrement nécessaire ; toutefois, ce film doit lui aussi être parfaitement lisse. Le tissu est donc posé sur le film de séparation, imprégné de résine (de préférence à l’aide du rouleau en mousse), le matériau de support est déposé par-dessus et l’ensemble est durci dans un sac sous vide. Une pression élevée lors du durcissement est ici importante pour obtenir une surface lisse.
Une fois le durcissement terminé, le bord d'extrémité doit être affûté en pointe afin que les coques forment un bord net lors de l'assemblage (→ étape 6). L'angle de ce meulage est crucial et doit être déterminé au préalable sur le profilé à l'aide d'un tracé, puis respecté lors du meulage ; sinon, il faut s'attendre à des imprécisions au niveau du profil. Comme j’avais prévu une structure à longerons avec des sangles en ruban de carbone, j’ai également fraisé à ce stade une rainure dans le matériau de support, d’une épaisseur correspondant à celle des sangles, soit environ 0,5 mm. Conformément à la largeur prévue des sangles, le rainurage s’effile de 25 mm à la base à 10 mm au niveau de l’arc de bord. On obtient ainsi 4 coques revêtues d’un seul côté qui, mis à part leur symétrie, ne présentent aucune différence.
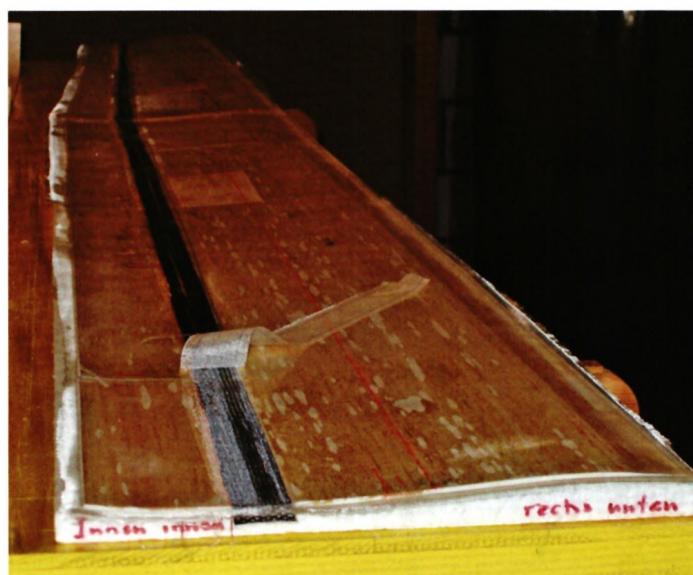
La coque laminée d'un seul côté (la photo montre la fabrication de la coque inférieure) est ensuite placée avec précision dans le moule négatif en polystyrène et légèrement fixée, par exemple à l'aide de ruban adhésif double face. La rainure fraisée dans le matériau de support est soigneusement enduite de résine légèrement épaissie ; les longerons préfabriqués sont ensuite insérés et fixés à l’aide de 2 ou 3 épingles dont les têtes sont coupées à l’aide d’une pince de manière à affleurer presque la surface. Ensuite, le tissu de verre destiné au stratifié intérieur (ici 50 g/m², découpé à angle droit) est posé et imprégné de résine, là encore à l’aide du rouleau en mousse. Par-dessus, au niveau des sangles de longeron, j’ai encore posé une bande de tissu déchirable afin d’obtenir une surface suffisamment rugueuse pour le collage ultérieur de la traverse du longeron. On pose ensuite le film de séparation découpé généreusement, puis par-dessus la mousse (environ 2 cm d’épaisseur, de qualité souple), les moules positif et négatif (immobiles grâce à du ruban adhésif double face) et enfin une ou plusieurs planches plates. À l’aide de serre-joints, on exerce alors une pression suffisante pour que la mousse soit en grande partie, mais pas entièrement, comprimée. On évite ainsi une pression trop forte qui risquerait de déformer le moule en polystyrène.
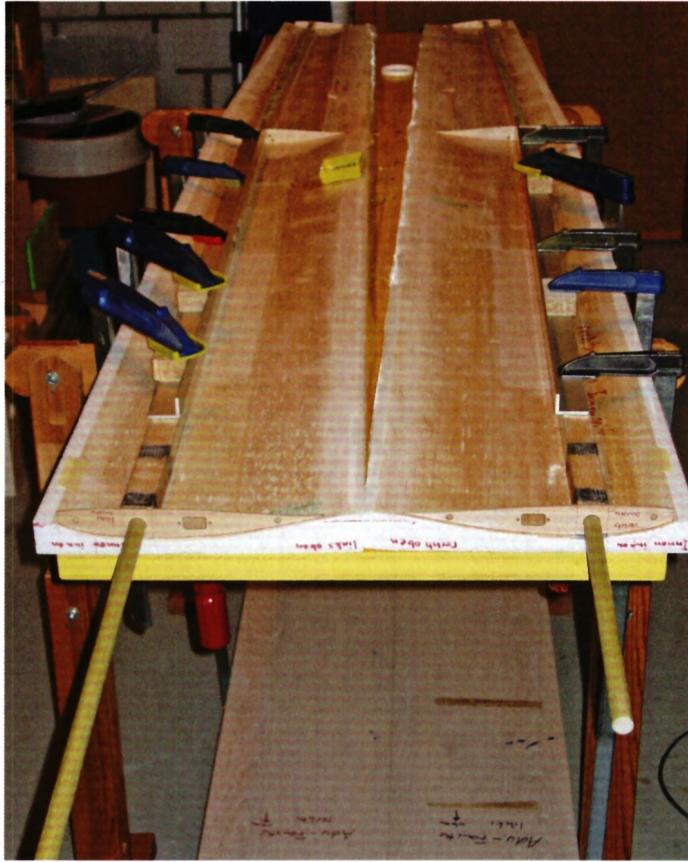
On procède de la même manière pour les coques supérieures. La pression exercée par ce « procédé de moulage sous pression de la mousse » s'est avérée suffisante pour faire épouser la coque même aux rayons plus serrés de la face supérieure du profilé. Le positif du moule en polystyrène peut désormais être jeté, il ne sera plus utilisé par la suite.
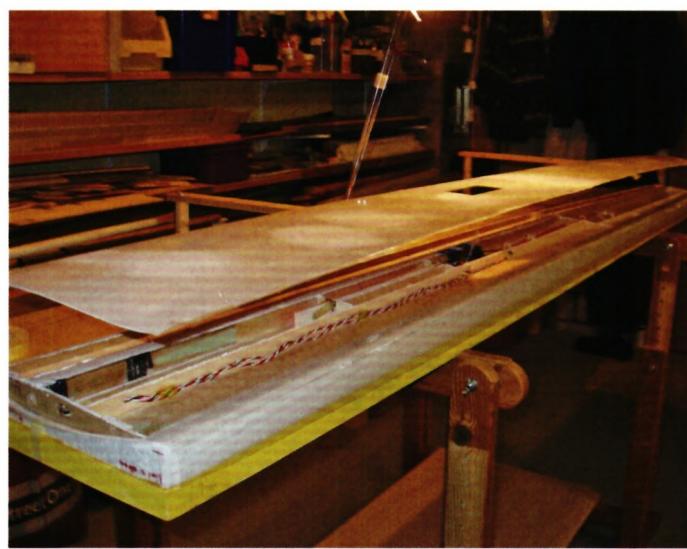
Une fois le durcissement et le démoulage terminés, viennent ensuite les éléments intégrés tels que la traverse (dans le cas présent, un noyau en polystyrène expansé laminé avec un tube de verre) avec emboîtement, les éléments pour l'aileron, des ailerons de frein, des nervures en contreplaqué à la base de l’aile, au niveau de l’arc de bord et, dans le cas présent, également au niveau du coude du longeron de nez (géométrie en double trapèze), etc.
C’est principalement en raison des ailerons de frein que ces éléments ont été intégrés dans la coque supérieure, mais ce n’est pas obligatoire. Il ne faut pas oublier de bien poncer le stratifié intérieur avant le collage partout où aucun tissu de renfort n’a été posé. Tous les éléments intégrés, à l’exception de la traverse du longeron, dont la hauteur est légèrement inférieure à la cote (l’espace sera comblé avec de la résine et des micro-ballons lors de l’assemblage ultérieur des coques), sont poncés à l’aide d’une plaque de ponçage longue et stable (j’ai utilisé une règle de maçon de 1,8 m de long recouverte de papier abrasif) à la hauteur du profil. Les nervures en contreplaqué à la base de l’aile, à l’extrémité de l’aile et, dans mon cas, également au niveau du coude de l’aile, servent de nervures de référence. J’ai intégré le longeron de renfort léger dans la partie arrière longue et peu courbée du profil, car je ne faisais pas encore tout à fait confiance à la stabilité dimensionnelle des coques. Ma méfiance était toutefois injustifiée : la stabilité dimensionnelle de la coque, renforcée par le matériau de soutien en balsa de 2 mm, s’est avérée excellente.
L'assemblage des deux coques s'effectue après avoir enduit tous les points de contact de résine épaissie. Dans ce cas précis, j’ai préféré utiliser des micro-ballons comme agent épaississant, car cela permet de bien voir la quantité de résine déjà appliquée et à quel endroit. Cependant, le mélange doit rester applicable au pinceau ; il ne doit en aucun cas avoir la consistance d’un mastic. Comme la hauteur de la traverse est légèrement inférieure aux cotes, il faut ici une quantité relativement importante de résine. Il convient de mesurer ce manque de hauteur et de déterminer à partir de là la quantité approximative de résine épaissie nécessaire, qui sera ensuite appliquée à l’aide d’une grande seringue. Il est nécessaire, et malheureusement inévitable, d’utiliser un peu trop de résine, qui sera expulsée à l’avant et à l’arrière de la traverse lors de la compression des coques.
La coque inférieure doit désormais être posée d’un seul coup avec une précision parfaite, de sorte qu’aucun glissement ne soit nécessaire, ce qui entraînerait un étalement de la résine appliquée. Ici aussi, il est important de la fixer, par exemple avec du ruban adhésif, par rapport à la coque inférieure. On place ensuite un film de séparation (PE) au niveau des bords d’extrémité afin d’éviter que la résine qui s’échappe ne colle le moule, puis on pose dessus, avec une grande précision (sinon des imprécisions de profil se cumulent), le négatif du moule en polystyrène inférieur. On pose ensuite une planche, une couche de mousse comme à l’étape 3, puis à nouveau une planche, et on applique à nouveau, à l’aide de serre-joints, juste assez de pression pour que la mousse soit partiellement, mais pas complètement, comprimée, ce qui évite toute déformation du moule et donc des coques d’aile. Il faut travailler rapidement à cette étape, car il y a relativement beaucoup à faire pendant le temps de prise (90 min) de la résine époxy de type L utilisée, que j’ai d’ailleurs appliquée sur l’ensemble de l’aile.
Une fois le durcissement terminé, il reste encore à poncer les excédents au niveau du nez du profilé jusqu'à la baguette de finition, puis à coller et à poncer le profilé (gabarits !) du bord d'attaque en balsa avec une bande de contreplaqué insérée (afin d'éviter les bosses, par exemple lors des chocs à l'atterrissage), la pose de la nervure de recouvrement de l'emplanture et de l'arc de bord, la découpe des ailerons, etc. etc. Dans le cas présent, l’aile entière a encore été recouverte d’un film (à l’aide d’un sèche-cheveux), car la surface en fibre de verre de 80 g/m², bien qu’apparentant à l’œil nu comme « lisse », présentait, à la loupe, des pores visibles entre les fils de verre. Si l’on souhaite éviter cela, il faudra utiliser du « Vorgelat » lors du stratification des couches extérieures de la coque. Les moules négatifs, qui ont également servi de supports tout au long de la phase de construction, peuvent désormais être mis au rebut.
L'aile monocoque présentée ici pèse 2,015 kg, prête à voler, sans les raccords. Ce n'est certes pas un poids plume, mais c'est acceptable compte tenu du poids total prévu pour le modèle, qui est de 4,4 kg. L'HLW a été fabriqué de la même manière ; la construction de l'
Vous trouverez ces instructions ainsi que d’autres sur www.modellflugsport.ch
fauteuil, par la transformation/rénovation d’un ancien fuselage en fibre de verre selon une méthode de construction positive sans soudure, me reste encore à réaliser. Je vois encore un potentiel d’amélioration dans l’utilisation de mousse rigide à la place du polystyrène pour le moule, ce qui devrait se traduire par une sensibilité nettement réduite à la déformation. Il ne faut toutefois pas passer sous silence ici une faiblesse de la méthode de construction présentée, à savoir la fabrication du bord d’attaque : le bord d’attaque en balsa rapporté nécessite un ponçage à la main très minutieux. La moindre inattention peut rapidement entraîner une imprécision du profil ! Peut-être l’un des lecteurs trouvera-t-il une meilleure solution à ce problème ?
Bernhard Schönenberger,
MFG Falknis


TU VOIS CE QUE JE VEUX DIRE ? LES 125 ANS DE L'AÉRO-CLUB DE SUISSE
 Emil Giezendanner

FÊTE DES VACANCES 2026 À LA MG USTER
 Martin Wunderli

PETITS VOILIERS À L'ALLURE DE MODÈLES RÉDUITS
Res Dauwalder
DE LA FIERTÉ ET DE BONNES IDÉES
 Markus Nussbaumer

Actualités de HEBU

ATOM, LE NOUVEAU BUS À DEUX ÉTAGES DE CPLR
 Matthias Bosshard

APERÇU DE L'HISTOIRE DE L'AVIATION NAUTIQUE

34e CAMP DE MODÉLISME ALPIN DE HAHNENMOOS
Res Dauwalder
CORSAIR F4U – UN WARBIRD AU LOOK INOUBLIABLE
Jürgen Rosenberger, Jürgen Prinz
BIENVENUE, NOUVEAU MEMBRE!
Andrea Bolliger
L'HISTOIRE DU PC-21
Emil Giezendanner
JUMELAGE
Wolfgang Voeller
EURO CONTEST GLIDER ACRO TOUR AUTRICHE 2026

PAR LES JEUNES, POUR LES JEUNES
Lorena Betschen
COUPE DES ALPES – OBSERVER ET APPRENDRE
Rodito Nussbaumer
BOSSHARD, RESPONSABLE DE L'ÉQUIPE « THIS »
Rodito Nussbaumer
JOURNÉE D'INITIATION AU MFV DE WETTINGEN
Urs Keller
CHAMPIONNATS D'EUROPE DE F3A À SAINT-MACAIRE, EN FRANCE
Matthias Bosshard
Actualités sur Leomotion.com

52. COUPE DES ALPES 2026
Emil Giezendanner
MICRO OV-10 BRONCO 645 MM DE E-FLITE

VOL LIBRE EN PLEIN ÉTÉ
Urs Muntwyler
SOUVENIRS
Wolfgang Völler
ACTUALITÉS DE HEBU
 Julia Bucher

RÉGION NOS – UN PÔLE DE L'AVIATION ÉLECTRIQUE
Emil Giezendanner
VON 0 AUF 100
Markus Nussbaumer
TU VOIS CE QUE JE VEUX DIRE AU PAYS DU SOURIRE
Emil Giezendanner
SWISS FREESTYLE CHALLENGE : DE 0 À 100 EN 9 MOIS !
 René Koblet