
Fuselage de type « coque positive »
Ayant déjà réalisé plusieurs ailes selon la technique de construction en coques, il m'a semblé logique d'appliquer ce principe aux fuselages également. Des modèles construits entièrement en coques sont certes disponibles sur le marché, mais ils appartiennent sans exception au segment haut de gamme. Construire soi-même un modèle à coque peut donc considérablement alléger le budget consacré au modélisme, sans compter que la conception et la construction d’un modèle fait maison constituent toujours une activité passionnante et permettent d’acquérir une expérience précieuse.
Alors que pour les ailes, on peut découper un moule négatif de manière traditionnelle à partir de mousse de polystyrène à l'aide de gabarits de découpe et d'un fil chauffant, cela n'est pas possible pour les fuselages en raison des courbures sphériques de leur contour. La fabrication d’un moule négatif pour fuselage demande donc un travail considérable et ne vaut vraiment la peine que si l’on prévoit de produire de grandes quantités de fuselages, comme c’est le cas chez les fabricants commerciaux. Dans mon cas, le nombre de pièces dépasse rarement 1 ; il était donc évident d’essayer d’utiliser un moule positif, beaucoup plus simple à réaliser.
Comme je n’étais pas tout à fait sûr que cela fonctionnerait comme je l’avais imaginé, j’ai d’abord testé cette idée sur un modèle relativement petit afin de limiter la perte de matière et la quantité de déchets en cas d’échec. Les principales
étapes de la construction de ce modèle, en particulier de la coque, sont donc décrites ci-après.
Le projet prévoyait un petit modèle réduit d'acrobatie aérienne électrique d'une envergure ou longueur de 1,2 m et d'un poids prévu de 1,1 kg. J'ai renoncé au train d'atterrissage, car le décollage à la main est tout à fait possible avec ce type de modèles et cela permet de gagner encore un peu de poids. D'après une estimation de tous les moments de poids, la batterie devait se situer approximativement au centre de gravité calculé, une large marge étant prévue pour déplacer la batterie afin d'ajuster le centre de gravité. Pour le profil d’aile, j’ai de nouveau utilisé le S 8035, avec une épaisseur de 14 % à l’intérieur et de 12 % à l’extérieur. Sur les modèles de plus grande envergure, il s’est certes révélé un peu trop docile et par conséquent
donc trop lent dans les figures extrêmes ; cependant, sur les petits modèles, il a fait ses preuves.
On partira du principe que l'on dispose déjà d'un plan à l'échelle 1:1 de l'ensemble du modèle, sur lequel figurent au moins le contour du fuselage, quelques coupes transversales ainsi que la position des membrures, des ailes et des empennages.
Forme : le matériau utilisé est du polystyrène expansé ou une autre mousse rigide pouvant être découpée au fil chaud. Contrairement au polystyrène expansé, ce matériau supporte la pression atmosphérique lors du moulage sous vide sans se déformer. À l’aide du fil chaud et, si nécessaire, de gabarits en carton, on découpe alors les
pièces individuelles sont découpées grossièrement dans de la mousse rigide d’épaisseur appropriée, avec un léger surplus de matière, à raison d’une pièce par demi-côté du moule. Dans mon cas, j’en ai choisi trois : la partie avant du fuselage (hors capot), le tube du fuselage et l’aileron latéral. Ensuite, les pièces de moule correspondant à chaque demi-côté sont assemblées à l’aide de quelques points de colle ; elles doivent pouvoir être séparées ultérieurement sans endommager le moule. À l’aide de quelques gabarits représentant la section transversale du fuselage, les trois pièces sont alors découpées (grossièrement) ou poncées (photo 1) pour obtenir leur forme définitive, puis collées ensemble. J’utilise pour cela de la colle blanche, qui met toutefois longtemps à sécher sur la mousse. Les jonctions ainsi que les éventuelles « imperfections » peuvent ensuite
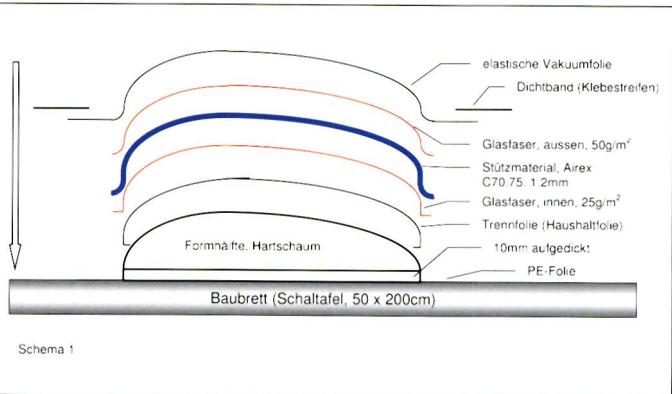
Il faut encore les lisser à l'aide d'une spatule légère et les poncer définitivement. Ensuite, les deux moitiés du moule doivent être séparées à nouveau à l'aide d'un couteau bien aiguisé (image 2). Au niveau du plan de joint, les deux moitiés sont alors épaissies de 10 mm avec la même mousse rigide (voir schéma 1). Cela est nécessaire pour que les demi-coques s’affinent ensuite avec précision au niveau du plan de séparation. Grâce à la facilité et à la rapidité d’usinage de la mousse rigide, un tel moule est réalisé en un temps record ! Il est préférable de réaliser les gabarits de section transversale de la coque mentionnés ci-dessus aux endroits de la coque où des membrures devront ultérieurement être insérées dans la coque finie, ce qui permettra également d’utiliser ces gabarits par la suite pour la fabrication de membrures parfaitement adaptées.
Coques : pour découper les composants du sandwich de coque, composé de fibre de verre – matériau de renfort – fibre de verre, il est judicieux de fabriquer un gabarit en argile
(figure 3). Les dimensions peuvent être mesurées directement sur une moitié de moule à l’aide d’un mètre ruban ; il est utile de tracer une ligne de référence sur les moitiés de moule, puis également sur les morceaux de fibre de verre et de matériau de renfort. Dans le cas présent, il s’agissait de la ligne axe de l’hélice-HLW.
La construction de la coque est illustrée sur le schéma 1 : on commence donc par envelopper la moitié du moule dans un film de séparation (image 4). Le film alimentaire fin, incolore et auto-séparateur utilisé en cuisine a fait ses preuves à cet effet. Il est impossible d’éviter totalement la formation de plis, mais cela n’a pas d’importance puisqu’ils se trouvent à l’intérieur de la coque. Les essais avec du ruban isolant et un film de séparation en PVA m’ont moins convaincu. Ensuite, la couche intérieure en fibre de verre est posée sur la moitié du moule et imprégnée avec parcimonie de résine à l'aide du rouleau à mousse [1] [2]. Puis, le matériau de renfort est posé sur
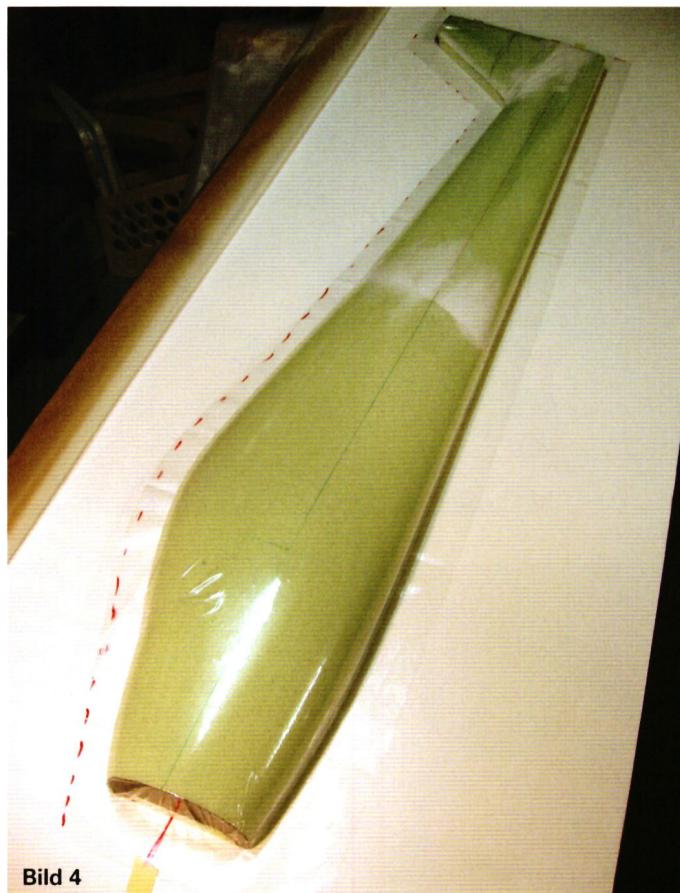
sur laquelle la couche extérieure en fibre de verre avait déjà été posée et également imprégnée avec parcimonie, puis fixée à l'aide de deux petits clous traités avec de la cire anti-adhérente pour l'empêcher de glisser
. Pour finir, on tend par-dessus le film sous vide hautement élastique (c’est là tout l’intérêt de la méthode !) et auto-séparateur, sur lequel le raccord du tuyau à vide a déjà été fixé, puis on le scelle tout autour avec du ruban adhésif brun pour colis, de manière aussi étanche au vide que possible, c’est-à-dire sans plis, sur la planche de montage (image 5). À présent, on
1) Résine époxy + durcisseur L, temps de coulage de 40 minutes
2) Tous les matériaux sont disponibles chez Suter Kunststoffe AG, à Jegenstorf.
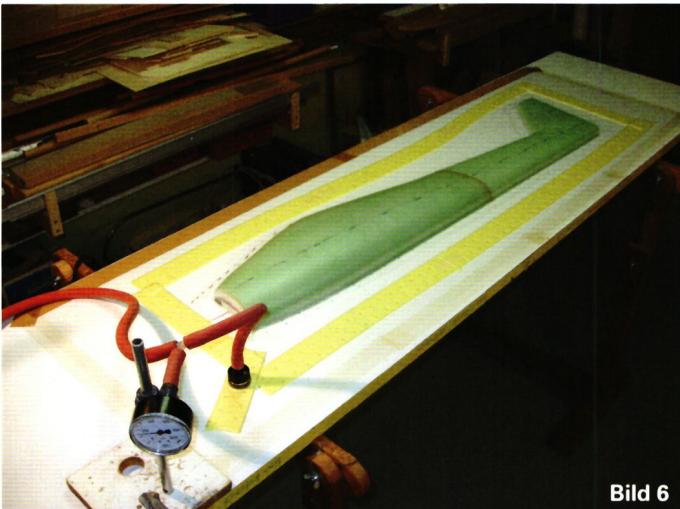
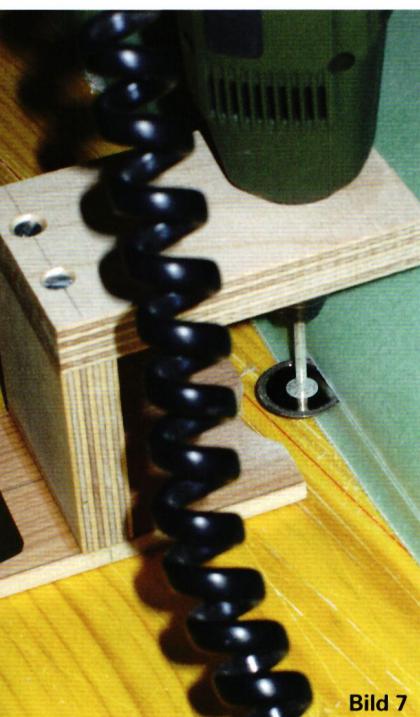
Une fois l'ensemble évacué, le film sous vide épouse parfaitement la pièce, sans plis (image 6). Des bandes de non-tissé ou similaire (en jaune sur l'image) facilitent l'aspiration de l'air. Pour accélérer légèrement le durcissement, je réchauffe l’ensemble à l’aide d’une « couverture chauffante » posée par-dessus (un chauffe-assiette déplié). Une fois le durcissement terminé, les films sous vide et de séparation peuvent être retirés et les bords découpés. Il est désormais important de découper le débord des demi-coques en respectant très précisément la ligne de coque future. Pour cela, j’utilise un dispositif de serrage pour une Dremel équipée d’un disque à tronçonner (photo 7). Les coques sont à nouveau placées sur le moule, ce qui permet de découper avec précision tout autour les
10 mm correspondant à l’épaississement du moule. La pesée, désormais incontournable, a donné un peu moins de 50 g par demi-coque (photo 8).
Une fois que les endroits à l’intérieur des coques, où seront ultérieurement installés des éléments (cales, etc.) ont été légèrement poncées, l’une des moitiés de coque (afin d’éviter toute déformation) est fixée provisoirement sur la planche de montage et collée à l’autre moitié à l’aide de résine et de microballons.
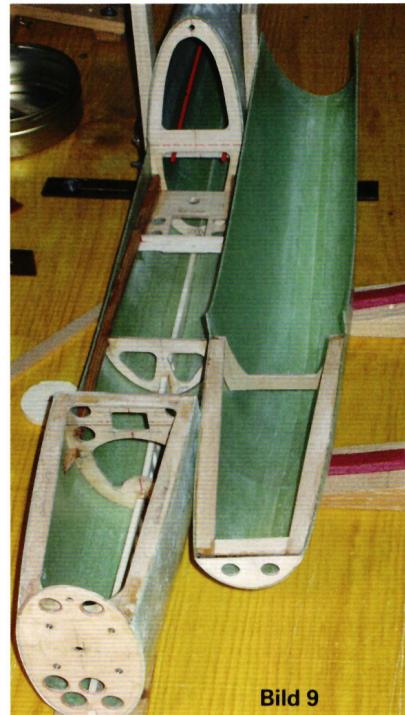
Ensuite, le joint est poncé, renforcé à l’aide d’une étroite bande de fibre de verre (50 g/m²) (pour l’instant uniquement à l’extérieur), ses bords sont légèrement enduits et poncés (avec précaution, afin de ne pas poncer à travers la fine fibre de verre !), puis la coque complète est peinte avec un apprêt rebouchant et poncée à l’eau. On obtient ainsi une surface qui a fière allure, même si elle ne peut pas tout à fait rivaliser avec le brillant des coques laquées et stratifiées industriellement dans des moules négatifs. Après un traçage précis, la verrière et les découpespour l’aile monobloc ainsi que pour le HLW, la bande de fibre de verre (50 g/m²) est appliquée sur la face intérieure du fuselage et les membrures, etc., sont installées (photo 9).
Le capot a été laminé à partir d’un moule positif, selon un procédé conventionnel, c’est-à-dire sans recourir à une pièce moulée en fibre de verre de type « coque » (figure 10), ce qui montre d’emblée où se situent les limites de la méthode de fabrication à coque positive présentée ici : il n’est pas possible de réaliser des pièces fortement bombées de manière sphérique, car le matériau de support utilisé n’est pas assez extensible. On pourrait encore envisager de découper au préalable le matériau de support qui devient superflu lors de la déformation, mais cela ferait en partie perdre la simplicité du procédé décrit.
La fabrication des ailes et des éléments HLW ne sera pas abordée plus en détail ici. Les coques destinées à ces éléments sont stratifiées dans un moule négatif selon une procédure déjà décrite [3] (schéma 2), car, en raison de leur courbure non sphérique, elles ne peuvent pas être fabriquées à l'aide de procédés conventionnels utilisant un fil chaud
et des nervures de découpe. L’âme de l’aile ainsi obtenue n’est pas utilisée ici et peut être directement éliminée.
Les demi-coques supérieure et inférieure sont identiques grâce à la symétrie du profil. Le film Mylar auto-séparateur sert à obtenir une surface lisse et très brillante. Sans ce film, la porosité de la surface du moule négatif
se répercuterait sur la surface de l’aile.
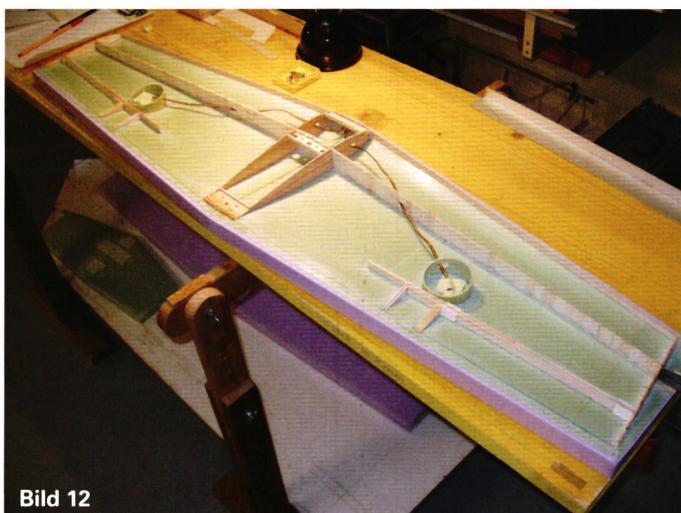
En examinant de plus près (à la loupe) les deux demi-coques d’aile ou de HLW ainsi fabriquées (image 11), dont la surface était très belle à l’œil nu, j’ai constaté que de fins pores s’étaient formés entre les fils individuels du tissu de verre. Comme j’avais recouvert les ailes et les empennages de film, contrairement au fuselage, cela n’avait aucune importance. En revanche, si l’on souhaite peindre la surface, il faudrait bien sûr à nouveau traiter celle-ci avec un enduit anti-pores, etc. La photo 12 montre la demi-coque inférieure avec les éléments intégrés nécessaires, prête à être collée à la demi-coque supérieure, ce qui s’effectue à nouveau à l’aide des moules négatifs.
Après avoir retiré les gouvernails déjà encastrés lors du montage, ajusté le support des ailes, collé le HLW et effectué quelques retouches supplémentaires, le fuselage a été peint au pistolet, tandis que les ailes et les empennages ont été recouverts de film.
Après quelques échecs sur des ailes moulées précédentes, la méthode d’entoilage suivante s’est désormais avérée appropriée : commencer par coller légèrement le film à l’aide d’un épais patin en feutre sur le
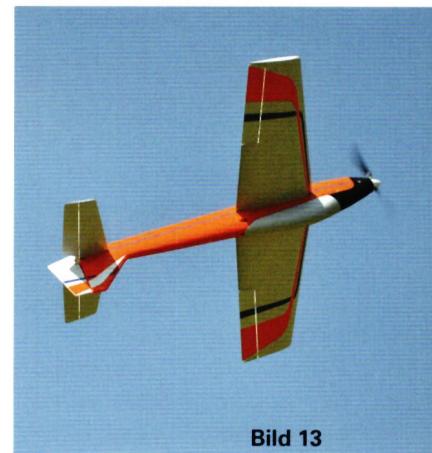
fer à repasser pour film, réglé à environ 150 °C (la température à l’extérieur du patin en feutre est inférieure), sans trop serrer ; ne pas encore tendre le film ; retirer ensuite le patin en feutre, abaisser la température du fer à repasser à environ 120 °C, puis tendre le film pour le fixer définitivement. Il faut éviter d’appliquer directement sur la surface de la coque une température du fer à repasser supérieure à 120 °C, car le mince stratifié en fibre de verre a sinon tendance à former des bulles ! On obtient finalement un modèle d’un poids de 1 140 g (prêt à voler, batterie comprise), qui, après rodage et réglages, vole de manière très agréable (photo 13).
3) Modell flugsport, n° 5/2000, p. 35 et suivantes.
*Bernhard Schönberger, MFG Falknis*


TU VOIS CE QUE JE VEUX DIRE ? LES 125 ANS DE L'AÉRO-CLUB DE SUISSE
 Emil Giezendanner

Actualités de HEBU

APERÇU DE L'HISTOIRE DE L'AVIATION NAUTIQUE

34e CAMP DE MODÉLISME ALPIN DE HAHNENMOOS
 Res Dauwalder

FÊTE DES VACANCES 2026 À LA MG USTER
Martin Wunderli
PETITS VOILIERS À L'ALLURE DE MODÈLES RÉDUITS
Res Dauwalder
BIENVENUE, NOUVEAU MEMBRE!
Andrea Bolliger
JUMELAGE
Wolfgang Voeller
DE LA FIERTÉ ET DE BONNES IDÉES
 Markus Nussbaumer

EURO CONTEST GLIDER ACRO TOUR AUTRICHE 2026

L'HISTOIRE DU PC-21
Emil Giezendanner
COUPE DES ALPES – OBSERVER ET APPRENDRE
Rodito Nussbaumer
PAR LES JEUNES, POUR LES JEUNES
Lorena Betschen
BOSSHARD, RESPONSABLE DE L'ÉQUIPE « THIS »
Rodito Nussbaumer
ATOM, LE NOUVEAU BUS À DEUX ÉTAGES DE CPLR
 Matthias Bosshard

CORSAIR F4U – UN WARBIRD AU LOOK INOUBLIABLE
Jürgen Rosenberger, Jürgen Prinz
JOURNÉE D'INITIATION AU MFV DE WETTINGEN
Urs Keller
CHAMPIONNATS D'EUROPE DE F3A À SAINT-MACAIRE, EN FRANCE
Matthias Bosshard
Actualités sur Leomotion.com

52. COUPE DES ALPES 2026
Emil Giezendanner
MICRO OV-10 BRONCO 645 MM DE E-FLITE

VOL LIBRE EN PLEIN ÉTÉ
Urs Muntwyler
SOUVENIRS
Wolfgang Völler
RÉGION NOS – UN PÔLE DE L'AVIATION ÉLECTRIQUE
Emil Giezendanner
ACTUALITÉS DE HEBU
 Julia Bucher

VON 0 AUF 100
Markus Nussbaumer
TU VOIS CE QUE JE VEUX DIRE AU PAYS DU SOURIRE
Emil Giezendanner
SWISS FREESTYLE CHALLENGE : DE 0 À 100 EN 9 MOIS !
 René Koblet