
Hélices moulées par thermoformage pour modèles électriques
On trouve des cônes dotés de découpes prêtes à l'emploi pour hélices bipales dans presque toutes les formes, couleurs, matériaux et tailles. Cependant, si l'on recherche un cône de 69 mm de diamètre pour une hélice à trois pales, qui soit en outre plus léger et moins cher qu'un avion-jouet RTF chinois équipé d'un système de radiocommande, la recherche peut s'avérer interminable.
Quelle chance ! Voilà donc des conditions idéales et une grande motivation pour se lancer dans la construction maison ! Alors que pour les moteurs à combustion, le cône d’hélice doit répondre à des exigences assez élevées (résistance aux températures élevées et aux vibrations, résistance au carburant, compatibilité avec les démarreurs électriques), dans le cas des moteurs électriques, son rôle est purement esthétique et aérodynamique : il sert de carénage au moyeu de l’hélice. Des conditions idéales donc pour une pièce emboutie, à condition qu’elle soit bien équilibrée, qu’elle tourne parfaitement rond et qu’elle présente une stabilité intrinsèque suffisante. Je tiens à rappeler brièvement ici les avantages du procédé d’emboutissage par rapport au moulage de résine (PRV, PRFC) :
- La pièce moulée est fabriquée directement à partir du moule original.
- Il n’y a pas de temps de séchage.
Le principe de conception d’Aeronaut, où le capot de cône est fixé à l’aide d’une vis centrale, convient très bien. On dispose ainsi d’un espace suffisant tout autour pour les évidements destinés aux pales de l’hélice, et il est possible de recourir à l’ensemble de la gamme Aeronaut d’accouplements d’hélice (ainsi qu’aux sections centrales en aluminium pour les hélices repliables).
Je ne m'étendrai pas ici sur le procédé de thermoformage à l'aide d'un four et d'un aspirateur, ni sur le matériel nécessaire à cet effet. Une publication que je connais sur le sujet figure dans le magazine « Bauen und Fliegen »¹. On trouve toutefois également sur Internet des instructions pour la fabrication d'un dispositif de thermoformage².
Pour fabriquer soi-même un spinner, il faut disposer d'un moule de base parfaitement symétrique par rapport à l'axe. Il faut donc un tour à bois ou un bon ami qui dispose du matériel nécessaire (merci, Hugo Berger !).
Le moule, tourné à partir de deux chutes de MDF (panneau de fibres de bois à densité moyenne) provenant d'un magasin de bricolage et collées l'une sur l'autre, présente un petit trou à l'avant. Celui-ci sert d'une part à centrer la pièce lors de son usinage, et d'autre part à définir avec précision la position de la vis de fixation centrale. La pièce est maintenue dans le mandrin à trois mors à l'aide d'une tige métallique vissée à l'arrière.
Important : pour des raisons techniques de fabrication, le moule doit être environ 2 mm plus long à l’arrière que la longueur du spinner fini. Le moule est par ailleurs dimensionné de manière à être plus petit de l’épaisseur du matériau de la pièce emboutie finale !
1 exemplaire du magazine « Bauen und Fliegen » n° 3/2010 (éditions VTH)
2 www.keiro.ch « Fabriquer soi-même des pièces embouties » ou www.ch-forrer.ch/Modellflug/Bauplaene/Uebersicht.htm « Dispositifs d'emboutissage sous vide »
Le moule, apprêté à l'acrylique et finement poncé, est ensuite recouvert de cire de démoulage afin de permettre, par la suite, de séparer facilement la pièce du moule. La cire de démoulage (SCS-Trennwachs-liquid de swiss-composite) est la même que celle utilisée par les « Harzis » : elle résiste suffisamment à la chaleur pour supporter les températures élevées qui apparaissent brièvement lors de l'emboutissage profond de l'ABS.
Le plus difficile dans l'emboutissage est de trouver la bonne température du four.
- Température trop basse : la plaque d’ABS ne ramollit pas.
- Température correcte : la feuille commence lentement à s'affaisser. Lorsque l'affaissement atteint 2 à 3 cm, le processus d'emboutissage peut commencer. La surface de la pièce reste mate.
- Température trop élevée : de la fumée s'échappe à l'ouverture du four, et depuis le salon, on entend sa femme s'écrier : « Mais qu'est-ce qui pue là-dedans ? » La surface de la pièce présente un aspect gras et brillant et comporte de nombreuses petites entailles.
Pour mon capuchon de roue (ABS, 2 mm), une température réglée à 180 °C s’est avérée parfaite. Il me semble également important de mentionner que j’ai placé le modèle original au centre du moule d’emboutissage afin que la répartition du matériau soit homogène et qu’il n’y ait pas de déséquilibre.
Pour mon spinner de 69 mm, j'ai utilisé les matériaux suivants :
- Capot de spinner : plaque d'ABS blanche, épaisseur 2 mm (Graupner 50 × 30 cm, ½ plaque)
- Plaque arrière : plaque de mousse rigide en PVC blanche (Forex), épaisseur 6 mm (chute achetée dans un magasin de bricolage)
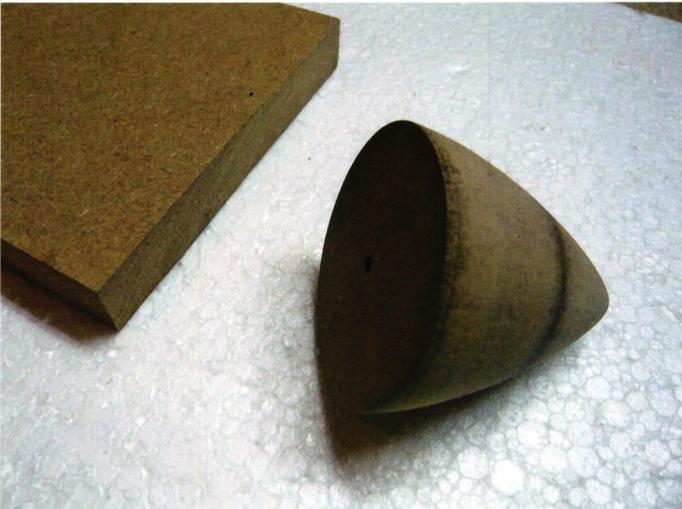
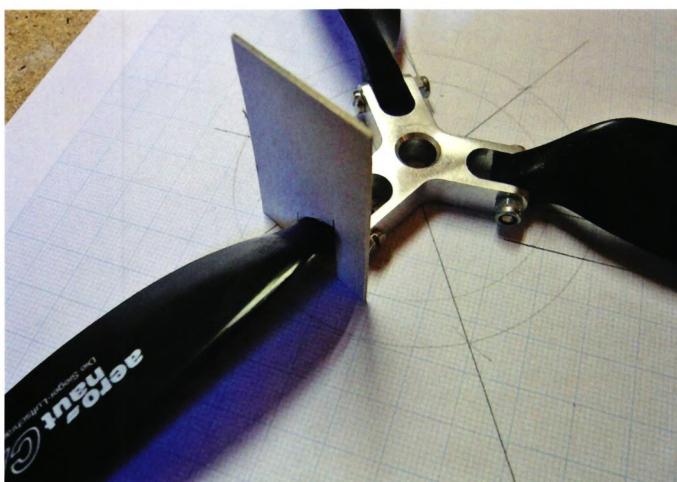
Les images ci-dessus, 3a … 3d, montrent le travail sur le capuchon du filateur, en commençant par un tracé à environ 4 mm de hauteur (au feutre indélébile, posé sur la table – le capuchon du filateur est alors tourné lentement). Ce travail doit être effectué avec précision, sinon le cône d'hélice « vacillera » par la suite !
Un plan d'ensemble aide à marquer les emplacements des découpes sur le capot percé. À l'aide du gabarit de découpe en carton (image 4), on parvient assez facilement à réaliser trois découpes de taille identique pour les hélices.
La plaque de base en Forex est usinée au tour. Il est important de prévoir une rainure de butée de 2 mm sur le pourtour extérieur afin que le capuchon soit parfaitement centré lors du vissage ultérieur.
L'épaisseur du matériau sur le pourtour du capuchon a diminué de 2 mm à 1,5 mm lors du processus d'emboutissage, soit une réduction de 25 % – une mesure qu'il aurait été utile de connaître lors de la fabrication du moule original...
Après avoir cherché en vain une vis à tête bombée M2,5 suffisamment longue, j’ai fabriqué la vis centrale à partir de deux vis à tête fraisée M2,5 et
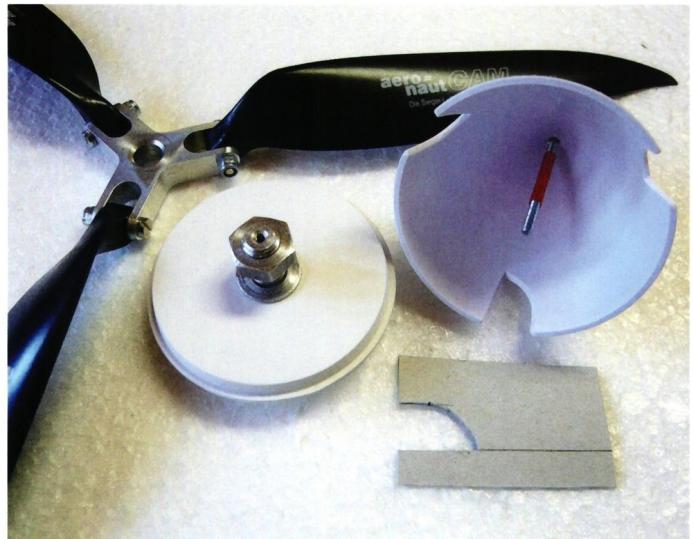
fabriquée maison à partir d'un morceau de gaine de câble Bowden. Le génial : elle est solidement fixée à l'embout du spinner !
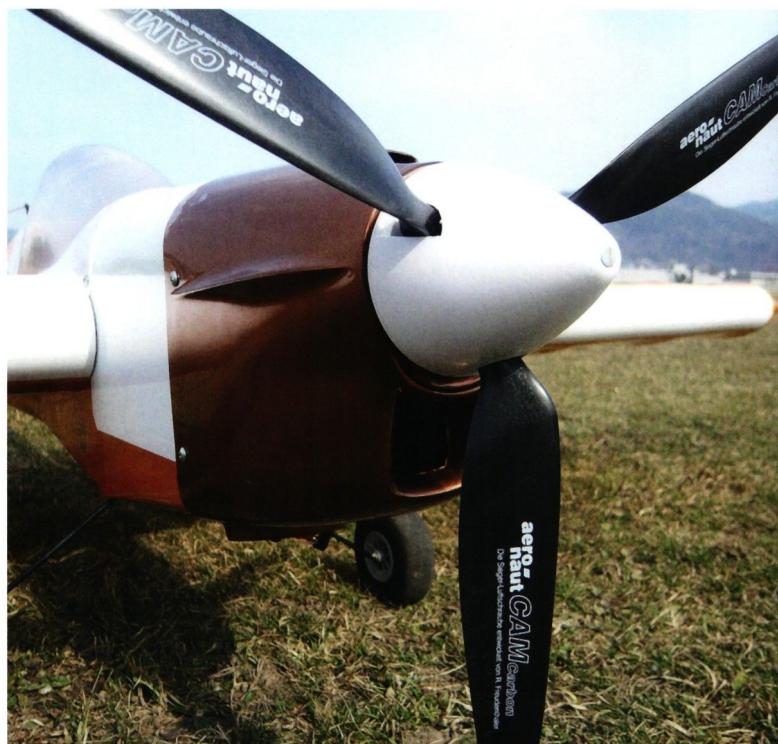
La photo 6 montre le cône de queue fabriqué maison en situation d'utilisation. La concentricité était parfaite dès le départ, et le fonctionnement sans vibrations à 370 W et 6 900 tr/min me confirme que
la construction – du moins dans cette taille – est suffisamment stable.
Bien sûr, un tel spinner ne fait pas grand bruit sur l’aérodrome, mais c’est tout de même très gratifiant de voir, en vol, une pièce de sa propre conception prendre la tête !
Ruedi Schmid, MG Thoune


FÊTE DES VACANCES 2026 À LA MG USTER
 Martin Wunderli

TU VOIS CE QUE JE VEUX DIRE ? LES 125 ANS DE L'AÉRO-CLUB DE SUISSE
 Emil Giezendanner

34e CAMP DE MODÉLISME ALPIN DE HAHNENMOOS
Res Dauwalder
L'HISTOIRE DU PC-21
Emil Giezendanner
DE LA FIERTÉ ET DE BONNES IDÉES
 Markus Nussbaumer

Actualités de HEBU

ATOM, LE NOUVEAU BUS À DEUX ÉTAGES DE CPLR
 Matthias Bosshard

APERÇU DE L'HISTOIRE DE L'AVIATION NAUTIQUE

CORSAIR F4U – UN WARBIRD AU LOOK INOUBLIABLE
Jürgen Rosenberger, Jürgen Prinz
PETITS VOILIERS À L'ALLURE DE MODÈLES RÉDUITS
Res Dauwalder
JUMELAGE
Wolfgang Voeller
EURO CONTEST GLIDER ACRO TOUR AUTRICHE 2026

PAR LES JEUNES, POUR LES JEUNES
Lorena Betschen
JOURNÉE D'INITIATION AU MFV DE WETTINGEN
Urs Keller
BIENVENUE, NOUVEAU MEMBRE!
Andrea Bolliger
Actualités sur Leomotion.com

COUPE DES ALPES – OBSERVER ET APPRENDRE
Rodito Nussbaumer
BOSSHARD, RESPONSABLE DE L'ÉQUIPE « THIS »
Rodito Nussbaumer
CHAMPIONNATS D'EUROPE DE F3A À SAINT-MACAIRE, EN FRANCE
Matthias Bosshard
52. COUPE DES ALPES 2026
Emil Giezendanner
MICRO OV-10 BRONCO 645 MM DE E-FLITE

VOL LIBRE EN PLEIN ÉTÉ
Urs Muntwyler
SOUVENIRS
Wolfgang Völler
ACTUALITÉS DE HEBU
 Julia Bucher

RÉGION NOS – UN PÔLE DE L'AVIATION ÉLECTRIQUE
Emil Giezendanner
VON 0 AUF 100
Markus Nussbaumer
SWISS FREESTYLE CHALLENGE : DE 0 À 100 EN 9 MOIS !
 René Koblet

TU VOIS CE QUE JE VEUX DIRE AU PAYS DU SOURIRE
Emil Giezendanner